
工业可燃气体报警器生产厂家一站式气体报警器解决方案服务厂商
全国咨询热线:0531-88972406

 更新时间:2026-09-14
 点击次数:0
济南安瑞得电子有限公司的氯苯气体报警系统的工作原理基于气体传感器对氯苯气体的监测。该系统采用电化学式传感器,当气体扩散到传感器表面时,会发生化学反应产生电流,电流大小与气体浓度成正比。通过检测这个电流信号,系统就能将其转换为对应的气体浓度值。这种检测方式具有很高的检测精度,对于氯苯气体检测精度可达 ±5%FS(常规) ,能够及时准确地检测到钢铁厂环境中氯苯气体的浓度变化。
氯苯是易燃的有机化合物,在钢铁厂生产过程中,如果氯苯气体泄漏到一定浓度,遇到火源就可能引发爆炸和火灾。济南安瑞得的气体报警系统响应时间 ≤60s(常规) ,T90<25s,能够快速检测到气体泄漏并及时报警,让工作人员在危险发生前采取措施,如切断气源、启动通风设备等,防止爆炸和火灾事故的发生。
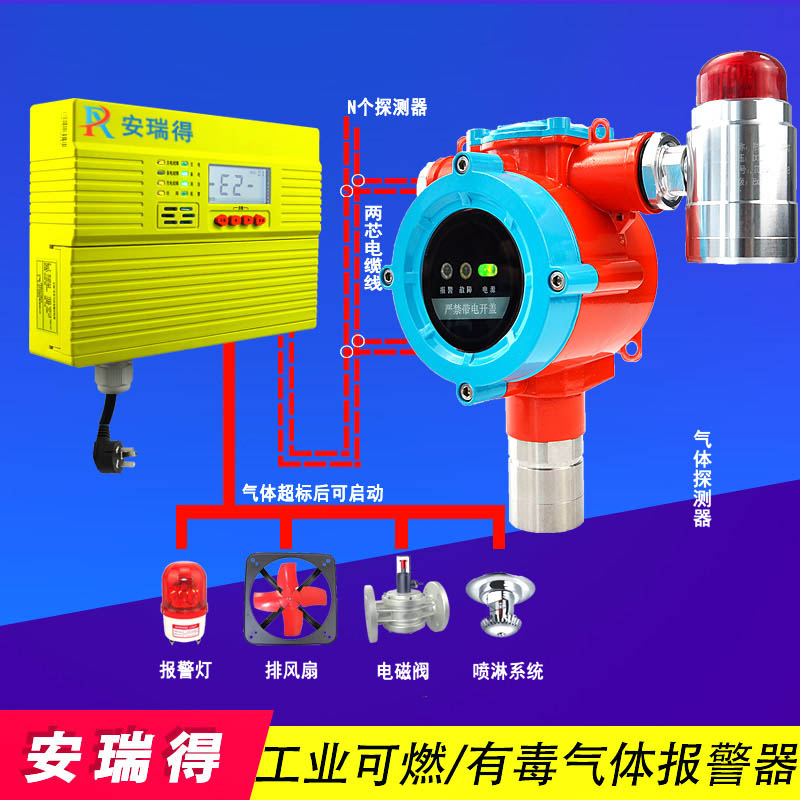
氯苯具有一定的毒性,长期接触或吸入高浓度氯苯会对人体造成危害,如损害中枢神经系统、肝脏和肾脏等。报警系统可以实时监测环境中氯苯气体的浓度,当浓度超过安全标准时及时报警,提醒工作人员佩戴防护设备或撤离现场,避免人员受到毒害。
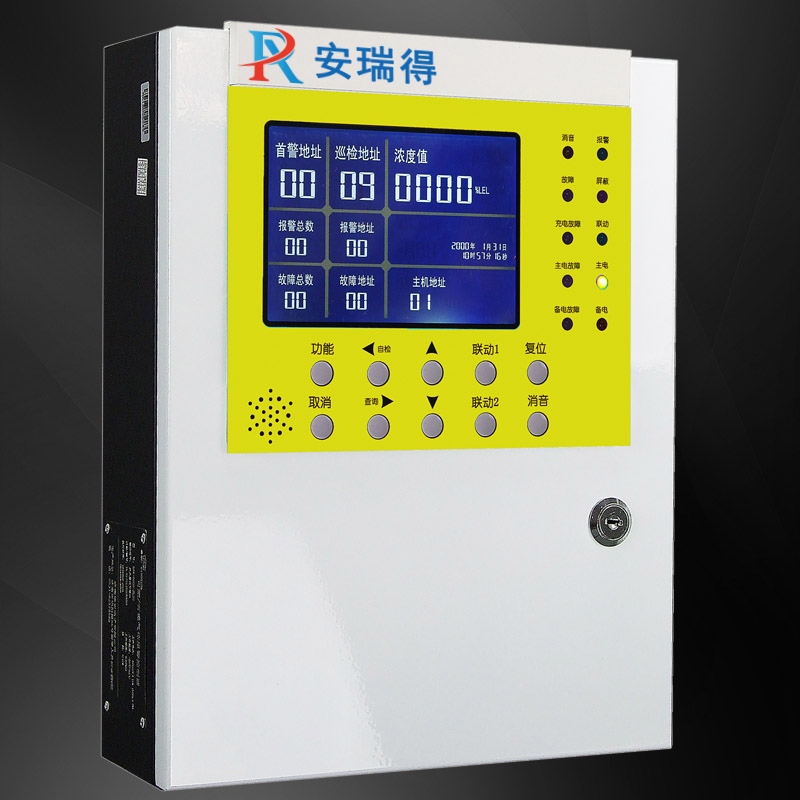
在工业安全领域,国家有严格的法规和标准要求,如国标 GB15322.1 - 2019《测量范围为 0~100%LEL 的点型可燃气体探测器》和 GB/T50493 - 2019《石油化工可燃气体和有毒气体检测报警设计标准》等。济南安瑞得电子有限公司的气体报警系统的设计、制造及检定均遵循相关国家标准,使用该系统能确保钢铁厂满足安监合规要求,避免因违规而面临处罚。
一旦发生氯苯气体泄漏引发的安全事故,将会给钢铁厂带来巨大的经济损失,包括设备损坏、生产停滞、人员伤亡赔偿等。通过安装可靠的气体报警系统,可以及时发现和处理气体泄漏问题,减少事故的发生概率,从而降低企业的经济损失。
总的来说,济南安瑞得电子有限公司的钢铁厂氯苯气体报警系统在保障工业安全方面发挥着不可或缺的重要作用,凭借其高精度的检测、快速的响应和完善的功能,为钢铁厂的安全生产提供了有力保障。

