
工业可燃气体报警器生产厂家一站式气体报警器解决方案服务厂商
全国咨询热线:0531-88972406

 更新时间:2026-09-14
 点击次数:0
在工业生产中,稀料溶剂的使用非常广泛,但气体泄漏问题也给安全生产带来了极大的隐患。济南安瑞得电子有限公司的物联网稀料溶剂气体泄漏检测仪在保障工业生产安全方面发挥着重要作用。
这种原理常用于检测可燃的稀料溶剂气体。当稀料溶剂气体在检测元件表面发生催化燃烧时,会产生热量,导致元件的电阻发生变化。通过测量电阻变化,就能得出气体的浓度。例如对于常见的可燃稀料溶剂,检测仪能快速响应,响应时间(可燃气体)≤30s,检测精度可达±3%FS 。
对于有毒的稀料溶剂气体,电化学原理探测更为有效。气体与传感器内的电解液发生化学反应,产生电流变化,这个电流与气体浓度成正比。以检测一氧化碳为例,对于一氧化碳的测量范围 0 - 1000ppm/0 - 2000ppm,响应时间(有毒气体常规)≤60s,检测精度±5%FS。
在石油化工的生产过程中,稀料溶剂的存储和使用环节众多。如有一家炼油厂,使用济南安瑞得电子的检测仪后,能实时监测储油罐和输送管道周围的稀料溶剂气体浓度。检测精度高,能及时发现微小的泄漏点,通常防爆等级达到 Exd IIC T6 Gb,防护等级为 IP66,可适配 1 区 / 2 区高危爆炸环境。而且一旦检测到气体泄漏,声光报警(探测器指示灯报警,可选配防爆声光报警灯≥95dB)立即启动,提醒工作人员及时处理,有效避免了爆炸和火灾等重大事故的发生。
涂装车间会大量使用稀料溶剂。在实际应用中,检测仪可监测车间内空气的稀料溶剂浓度。当浓度接近报警设定值时,系统自动触发声光报警,同时还能通过信号输出(探测器 M - BUS 两总线 / 4 - 20mA)与车间的排风系统联动,及时排出有害气体,保障工作人员的健康和车间的安全生产。
不同的工业场景对稀料溶剂气体泄漏检测仪的要求也不同。
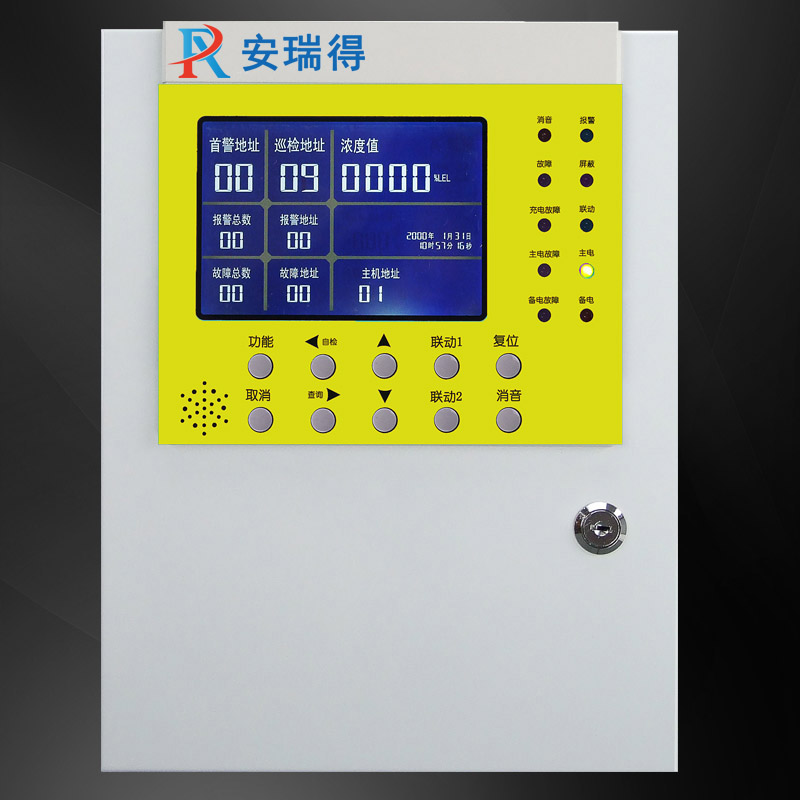
如果是检测高浓度的可燃稀料溶剂,应选择测量范围(可燃气体)为 3 - 100%LEL 的检测仪;若要检测特定的有毒稀料溶剂,如硫化氢,测量范围为 0 - 50ppm 的型号更合适。
在有防爆要求的区域,必须选择防爆等级符合的产品;在潮湿、多尘的环境中,防护等级高的检测仪更能保证稳定运行。
安装位置要选择在稀料溶剂气体容易积聚的地方。例如,在储存罐附近,应安装在罐体周围的较低位置;在管道接口处,检测仪要靠近接口安装。安装高度要根据气体的密度来确定,密度比空气大的气体,安装位置要低一些。
建议每半年进行一次校准,以确保检测精度。可使用专业的校准气体进行校准,济南安瑞得电子提供电话视频技术指导和远程标定等服务,方便用户进行校准操作。
定期清洁检测仪的探头,防止灰尘和杂质堆积影响检测结果。同时,检查设备的电源和线路连接是否正常,每年对设备进行一次全面的检查和维护。
济南安瑞得电子有限公司的物联网稀料溶剂气体泄漏检测仪,凭借其多种检测原理、稳定可靠的性能以及完善的服务,在工业场景中得到了广泛应用,为工业安全生产提供了有力保障。

