
工业可燃气体报警器生产厂家一站式气体报警器解决方案服务厂商
全国咨询热线:0531-88972406

 更新时间:2026-09-14
 点击次数:0
济南安瑞得电子有限公司是国内气体安全监测领域的重要力量,为灭菌间等场景提供可靠的气体安全检测解决方案。下面为您详细介绍臭氧气体浓度报警器的工作原理与应用场景。
臭氧气体浓度报警器主要由气体传感器、信号处理电路、报警装置等部分组成。其核心工作就是通过传感器对臭氧气体进行感知。
以电化学传感器为例,当臭氧气体扩散到传感器的感应电极时,会发生化学反应,产生与臭氧浓度成正比的电流信号。济南安瑞得所提供的气体报警器中,此类传感器检测精度高,对于有毒气体的检测精度可达±5%FS(常规)。
传感器产生的微弱电流信号被传输到信号处理电路,经过放大、滤波等处理后,转换为数字信号。该数字信号与预先设置的报警浓度进行比较,一旦超过设定值,就会触发报警装置。在及时性方面,济南安瑞得的气体报警器响应时间较快,有毒气体响应时间≤60s(常规),T90<25s。

报警装置包括声光报警等。当检测到的臭氧浓度达到或超过报警浓度设置时,探测器的指示灯会闪烁报警,还可选配防爆声光报警灯(≥95dB);控制器也会发出≥75dB 的声音,且故障/浓度报警有不同声音,同时伴有 LED 光报警。
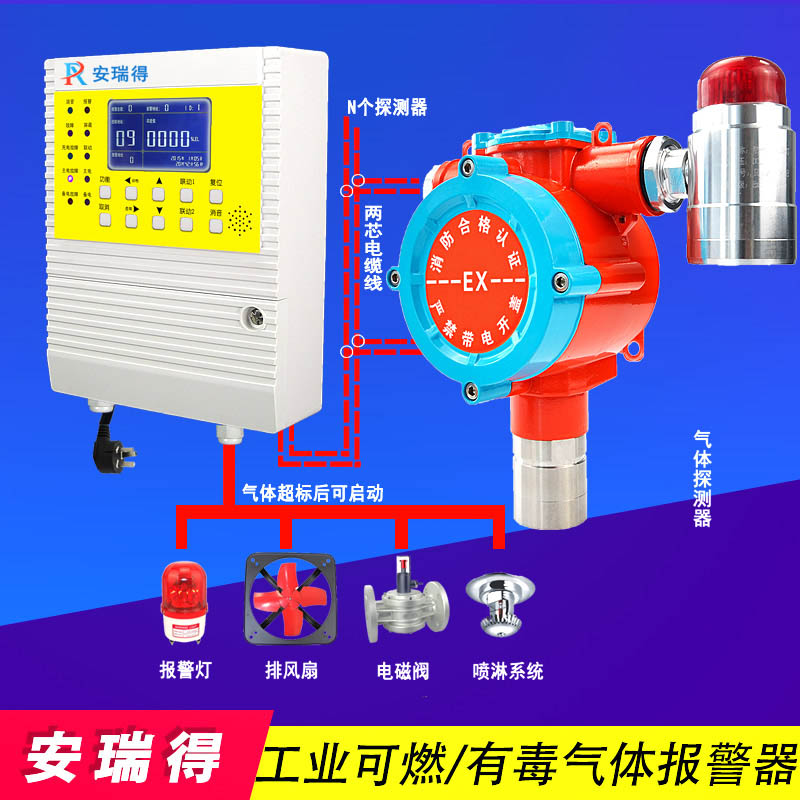
在医院、制药厂、食品加工厂等场所的灭菌间,臭氧常用于消毒杀菌。但臭氧浓度过高会对人体造成危害,如刺激呼吸道、引起咳嗽、胸闷等症状。因此,需要使用臭氧气体浓度报警器实时监测臭氧浓度,确保在消毒过程中工作人员的安全。济南安瑞得的气体报警器防护等级高,探测器防护等级可达 IP66,能适应灭菌间相对复杂的环境。
高校实验室、化学实验室等,在进行与臭氧相关的实验时,可能会有臭氧泄漏的风险。安装臭氧气体浓度报警器可以及时发现泄漏情况,避免人员暴露在高浓度臭氧环境中。并且其宽温工作特性可以满足实验室不同的温度环境,探测器的电化学传感器工作温度范围一般为 -20℃~ +50℃。
污水处理过程中会使用臭氧进行深度处理。在臭氧制备、输送和应用环节,都可能出现臭氧泄漏。通过安装臭氧气体浓度报警器,能够保障污水处理厂工作人员的身体健康和生产安全。其防爆等级高,如探测器防爆等级达到 Exd IIC T6 Gb,可适配 1 区/2 区高危爆炸环境。
济南安瑞得电子有限公司的臭氧气体浓度报警器凭借高精度的检测、快速的响应时间、可靠的防爆防护能力等优势,满足了不同场景下对臭氧气体安全监测的需求。同时,公司还提供 7×24 小时售后保障,1 小时内响应、24 小时出具解决方案,质保期为产品出厂之日起一年(人为及不可抗力除外),为用户提供了全面的服务保障。

