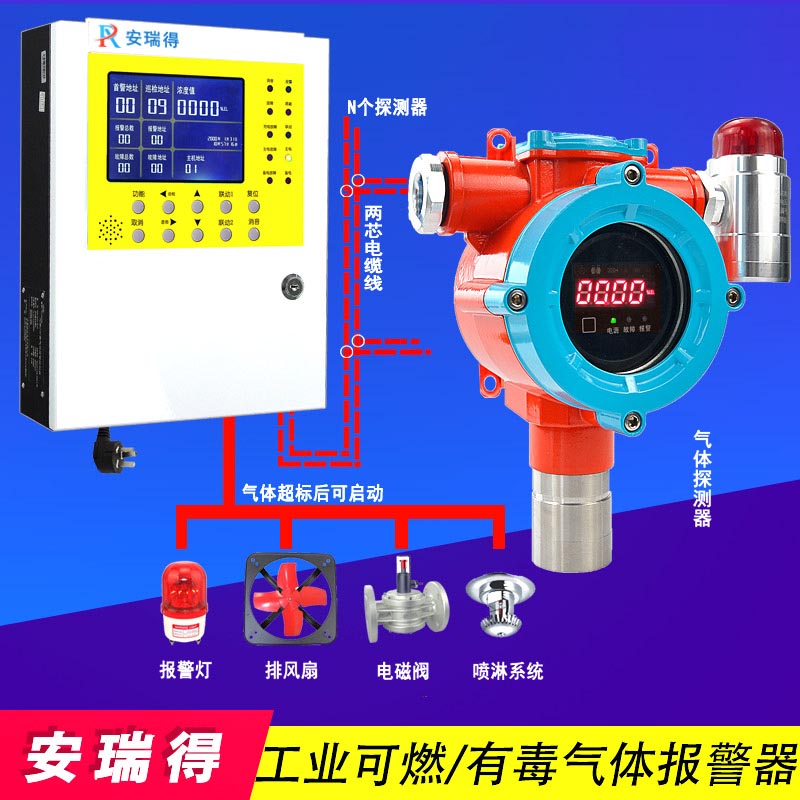
工业可燃气体报警器生产厂家一站式气体报警器解决方案服务厂商
全国咨询热线:0531-88972406

 更新时间:2026-09-05
 点击次数:1
济南安瑞得电子有限公司是深耕可燃气体报警器领域十多年的专业企业,有着深厚的技术沉淀,其产品广泛应用于包括污水处理厂在内的众多场景。下面为您详细介绍污水处理厂硫化氢气体探测报警器的工作原理及应用场景。
济南安瑞得电子的部分硫化氢气体探测器采用电化学原理。硫化氢气体与传感器内的电解液发生化学反应,产生与气体浓度成正比的电信号。此探测器检测精度较高,对于硫化氢的检测精度可达±5%FS(常规),能精准检测到污水处理厂中硫化氢的浓度。响应时间较快,一般≤60s(常规),T90<25s,可及时发现气体泄漏情况。
还有部分产品使用半导体原理。当硫化氢气体接触到半导体材料时,其电导率发生变化,通过检测这种变化来确定气体浓度。半导体传感器成本相对较低,且具有一定的抗干扰能力,适用于一些对成本敏感的污水处理厂场景。
污水泵站中污水流动和搅拌会促使硫化氢气体释放。济南安瑞得电子的气体报警器防护等级达到IP66,能有效防止污水、灰尘等进入设备,适应污水泵站潮湿、恶劣的环境。其防爆等级为Exd IIC T6 Gb,可在可能存在易燃易爆气体的环境中安全使用,保障泵站工作人员的安全。
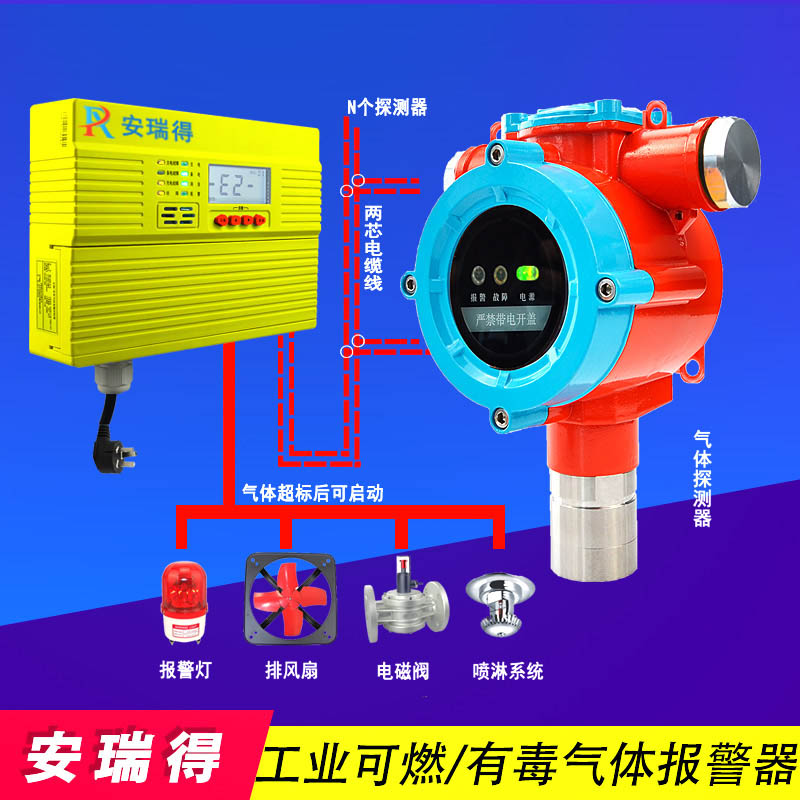
生化池内微生物分解有机物的过程会产生硫化氢。该报警器的测量范围为0 - 50ppm,能满足生化池对硫化氢浓度监测的需求。同时,它支持自定义报警浓度设置,可根据实际情况自由设置报警点,当硫化氢浓度超过设定值时,探测器会发出指示灯报警,还可选配防爆声光报警灯(≥95dB),及时提醒工作人员采取措施。
在污泥脱水过程中,也会释放出硫化氢气体。济南安瑞得的报警器具备抗干扰性,能在复杂的电磁环境中稳定工作,减少误报情况的发生。其工作温度范围较宽,探测器的电化学传感器可在 - 20℃~ + 50℃环境下工作,能适应污泥脱水间不同的温度条件。
建议每半年对报警器进行一次校准,确保检测数据的准确性。校准可联系济南安瑞得电子有限公司,厂家提供电话视频技术指导、远程标定等服务。
定期检查报警器的外观是否有损坏、接线是否牢固等。如探测器表面有灰尘,可用干净的软布轻轻擦拭。
对于污水处理厂不同的场景,可选择不同功能的报警器。如在需远程监控的区域,可选择支持GPRS/NB - IOT/4G物联网传输的产品,实现多终端/多平台异地集中监控,报警自动提醒。
济南安瑞得电子有限公司凭借其产品的高性能、完善的售后保障以及丰富的行业经验,为污水处理厂硫化氢气体检测提供了可靠的解决方案。