
工业可燃气体报警器生产厂家一站式气体报警器解决方案服务厂商
全国咨询热线:0531-88972406

 更新时间:2026-09-15
 点击次数:0
济南安瑞得电子有限公司生产的部分冶金溴气报警器采用电化学原理。当溴气扩散进入报警器的电化学传感器时,在传感器的电极上发生化学反应,产生与溴气浓度成正比的电流或电压信号。这种信号被转换和处理后,就能准确显示出溴气的浓度。比如,当溴气浓度增加时,电流强度也会相应增大,通过电路转换和算法计算,就能将电流变化转化为直观的浓度数值显示在报警器的屏幕上。
还有部分报警器依据光学原理工作。溴气会吸收特定波长的光线,报警器发射出特定波长的光线,当遇到溴气时,光线的强度会发生变化。通过检测光线强度的衰减程度,就能确定溴气的浓度。该原理的优势在于检测速度快、响应时间短,能够及时发现溴气泄漏情况。
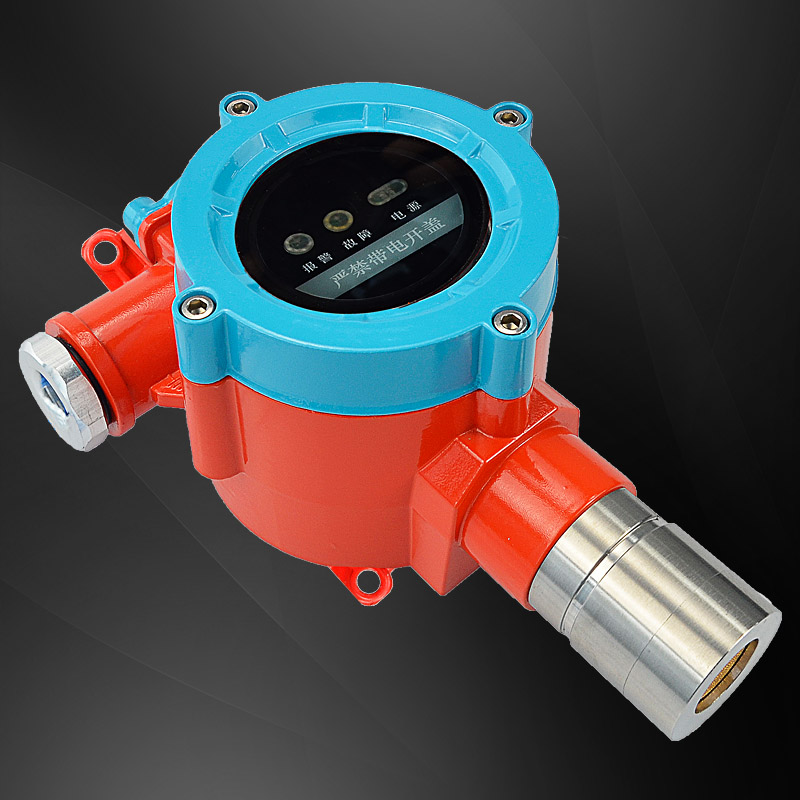
在冶金生产过程中,可能会使用溴气或产生溴气泄漏。溴气具有毒性和刺激性,对人体的呼吸道、眼睛等造成严重伤害。济南安瑞得的溴气报警器检测精度高,可燃气体检测精度可达±3%FS,有毒气体检测精度可达±5%FS(常规),能及时准确地检测到溴气泄漏并发出声光报警信号。当溴气浓度达到报警设定值时,探测器指示灯报警,可选配的防爆声光报警灯发出≥95dB的警报声,控制器也会发出≥75dB的不同声音进行故障/浓度报警,提醒工人及时采取防护措施并撤离现场,避免中毒事故的发生。
溴气具有腐蚀性,会对冶金生产设备造成损害。一旦发生溴气泄漏,若不能及时发现和处理,会腐蚀设备的金属部件、电子元件等,缩短设备的使用寿命,甚至导致设备故障停机。济南安瑞得溴气报警器响应时间快,可燃气体响应时间≤30s,有毒气体响应时间≤60s(常规),T90<25s,能快速检测到溴气泄漏情况。而且报警器支持开关量信号输出,可与排风系统、喷淋系统等消防设施联动控制。当检测到溴气泄漏时,能立即启动联动装置,降低溴气浓度,减少对设备的腐蚀,保障生产设备的正常运行。
冶金行业需要遵守严格的安全法规和标准,如GB15322.1 - 2019《测量范围为0~100%LEL的点型可燃气体探测器》、GB/T50493 - 2019《石油化工可燃气体和有毒气体检测报警设计标准》等。济南安瑞得电子有限公司的产品符合这些国家标准和规范要求,探测器防爆等级为Exd IIC T6 Gb,防护等级达到IP66,能在冶金等高危爆炸环境中安全稳定运行。安装该公司的溴气报警器可以帮助企业满足法规要求,避免因安全问题受到处罚。
溴气与空气混合能形成爆炸性混合物,遇明火、高热能引起燃烧爆炸。冶金生产过程中存在各种高温、明火等危险因素,如果溴气泄漏积聚达到爆炸极限,后果不堪设想。济南安瑞得溴气报警器能够实时监测溴气浓度,按气体类型定制报警浓度,可自由设置报警点,能在溴气浓度接近爆炸极限前及时发出报警信号,提醒企业采取措施降低浓度,预防爆炸事故的发生,保障冶金生产的安全。

