
工业可燃气体报警器生产厂家一站式气体报警器解决方案服务厂商
全国咨询热线:0531-88972406

 更新时间:2026-09-15
 点击次数:0
在制药厂的生产过程中,醋酸甲酯是一种常用的有机溶剂,但它具有易燃、易爆且有毒的特性,一旦发生泄漏,会对人员和环境造成严重的危害。因此,醋酸甲酯气体泄漏检测仪就显得尤为关键。济南安瑞得电子有限公司专注于为各类恶劣、强腐蚀及高危险防爆型环境提供可靠的气体安全检测解决方案,其生产的醋酸甲酯气体泄漏检测仪能够有效保障制药厂的安全生产。
部分探测器采用催化燃烧式传感器,其工作基于催化燃烧效应。当含有醋酸甲酯的气体扩散到传感器表面时,在催化剂的作用下发生燃烧反应,产生热量,使传感器的电阻值发生变化。通过检测电阻的变化幅度,就可以确定醋酸甲酯气体的浓度。这类传感器具有检测精度较高的特点,对于可燃气体:检测精度能达到±3%FS,响应时间短,可燃气体响应时间≤30s。
电化学传感器利用醋酸甲酯气体与电极之间的化学反应产生电流。不同浓度的醋酸甲酯气体所产生的电流大小不同,通过测量电流强度,就能精确判断气体浓度。这种传感器对于有毒气体的检测较为适用,有毒气体检测精度能达到±5%FS(常规),响应时间≤60s(常规);T90<25s。
制药厂中醋酸甲酯通常会大量储存于仓库或储罐中。这些地方一旦发生泄漏,可能引发爆炸事故。济南安瑞得的检测仪防护等级达到IP66,能有效防止灰尘和水的侵入,适应储存区域可能存在的复杂环境。同时,其防爆等级为Exd IIC T6 Gb,可适配1区/2区高危爆炸环境,实时监测储存区域的醋酸甲酯浓度,一旦超标立即发出声光报警,提醒工作人员采取措施。
在制药生产过程中,涉及醋酸甲酯的反应釜、蒸馏塔等设备众多,操作过程中容易出现气体泄漏。检测仪可安装在这些设备附近,及时发现泄漏情况。其工作温度范围较宽,探测器催化燃烧/红外-40℃~ +70℃、烤漆房环境可定制耐高温 +180℃,电化学-20℃~ +50℃,能够适应生产车间可能出现的高温或低温情况。
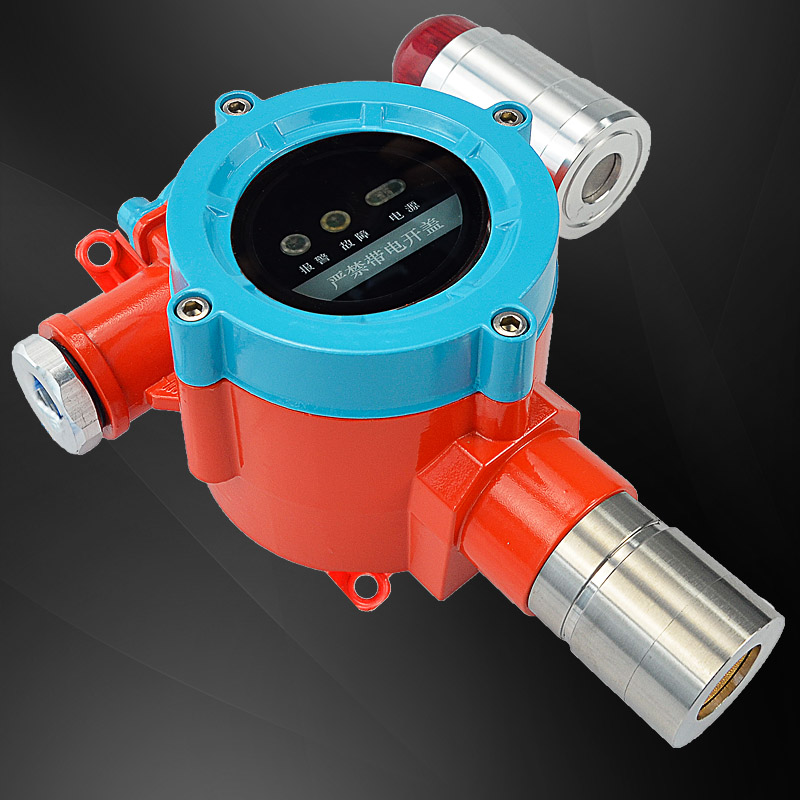
在药品研发实验室中,也会使用到醋酸甲酯。济南安瑞得电子有限公司的检测仪具有抗干扰性强的特点,能避免其他实验气体的干扰,精准检测醋酸甲酯气体。同时支持自定义报警浓度设置,可根据实验的具体要求自由设置报警点,确保实验人员的安全。
制药厂的通风系统用于排出有害气体,但一旦通风管道中醋酸甲酯浓度过高,可能会影响通风效果甚至引发安全事故。检测仪可安装在通风管道中,实时监测气体浓度,当浓度异常时,可联动控制通风设备的运行,保证通风良好。
在制药厂选择醋酸甲酯气体泄漏检测仪时,需综合考虑检测精度、响应时间、防爆等级、防护等级等因素。济南安瑞得电子有限公司的产品不仅具备上述核心参数优势,还符合国标GB15322.1 - 2019、GB/T50493 - 2019等相关标准,拥有防爆合格证、消防型式认可、CPA计量许可证等资质认证,能为制药厂提供可靠的气体安全检测保障。同时,公司提供7×24小时售后保障,1小时内响应、24小时出具解决方案,质保期为产品出厂之日起一年(人为及不可抗力除外),让用户无后顾之忧。

