
工业可燃气体报警器生产厂家一站式气体报警器解决方案服务厂商
全国咨询热线:0531-88972406

 更新时间:2026-09-16
 点击次数:0
济南安瑞得电子有限公司专注于气体报警器的研发与生产,其冷链物流二氧化碳报警器是一款专为冷链环境设计的设备。该报警器检测精度高,对于二氧化碳的检测精度可达±5%FS(常规),能准确感知冷链环境中二氧化碳的浓度变化。响应时间快速,≤60s就能对二氧化碳浓度变化做出反应,T90<25s,能及时发现潜在危险。
此报警器防爆等级为Exd IIC T6 Gb,适配1区/2区高危爆炸环境;防护等级达到IP66,可有效防止灰尘侵入和水的喷淋,适应冷链物流中复杂的工作环境。测量范围为0 - 1000ppm/0 - 2000ppm ,能满足不同冷链场景下二氧化碳浓度的监测需求。工作电压为DC24V/AC220V(一体机),宽温工作范围在 - 20℃~ + 50℃ ,适合冷链物流中低温的工作环境。
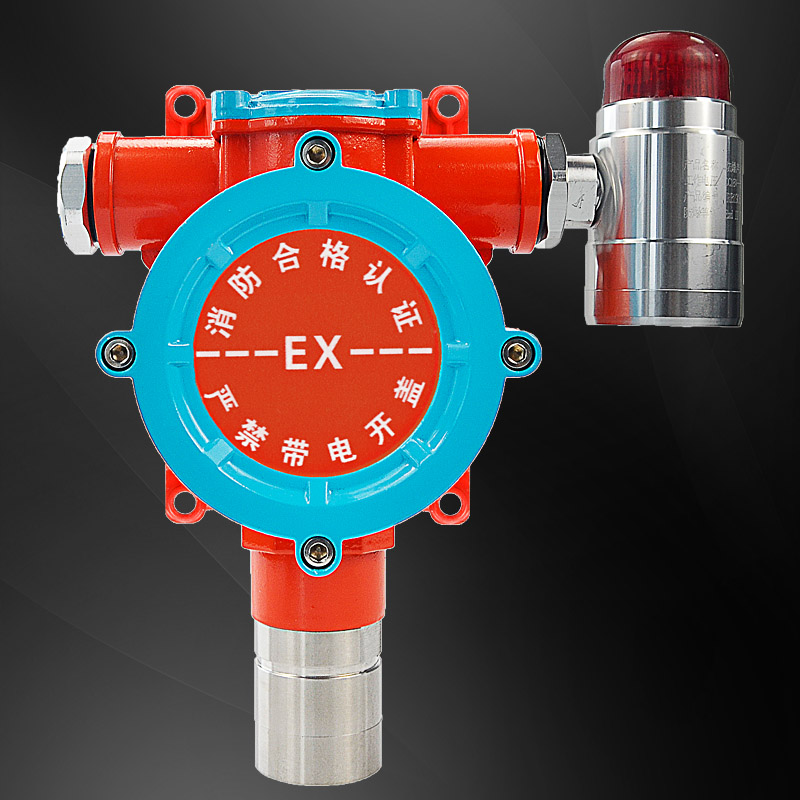
济南安瑞得的冷链物流二氧化碳报警器采用先进的电化学传感器来检测二氧化碳浓度。当冷链环境中的二氧化碳气体与传感器接触时,会发生化学反应并产生电流。电流的大小与二氧化碳的浓度成正比,报警器通过测量电流的大小来确定二氧化碳的浓度。当检测到的二氧化碳浓度超过预设的报警浓度时,报警器会发出声光报警信号。探测器的指示灯会闪烁报警,还可选配防爆声光报警灯(≥95dB);控制器会发出≥75dB的不同声音来区分故障/浓度报警,同时伴有LED光报警。此外,该报警器支持信号输出,探测器采用M - BUS两总线/4 - 20mA,控制器采用RS485(Modbus/RTU)、2组继电器开关量、GPRS/NB - IOT/4G(选配),方便将数据传输到监控中心,实现远程监控和联动控制。
济南安瑞得电子有限公司的冷链物流二氧化碳报警器凭借其精确的检测、可靠的性能和完善的功能,在冷链物流行业中具有重要的应用价值,为保障货物和人员安全发挥着重要作用。

