引言
在很多工业场所,一氧化碳泄漏会带来严重的安全隐患,一氧化碳气体报警系统能有效保障人员和设备的安全。济南安瑞得电子有限公司作为深耕气体安全检测领域的企业,其一氧化碳气体报警系统在工业场景中得到了广泛应用。
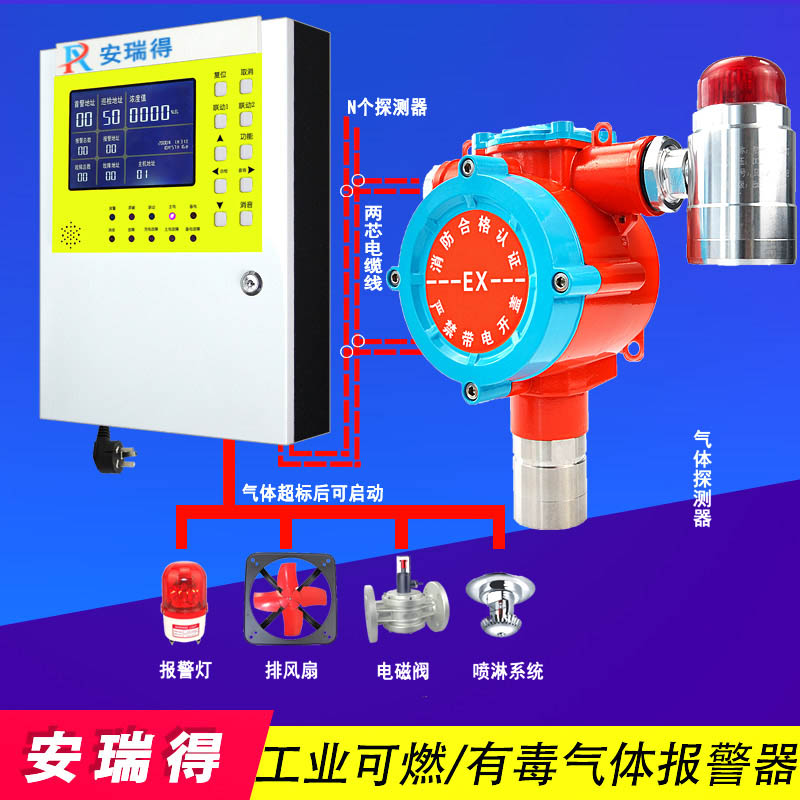
一氧化碳气体报警系统的原理构成
传感器:采用电化学式传感器是常见方案,安瑞得的一氧化碳报警器检测精度可达±5%FS(常规)。当一氧化碳气体进入传感器,会发生化学反应产生电流信号,电流大小与一氧化碳浓度成正比。传感器响应时间较快,一氧化碳检测响应时间≤60s(常规),T90<25s,能快速检测到一氧化碳泄漏。
信号处理单元:将传感器输出的微弱电信号进行放大、滤波和数字化处理。通过算法将电信号转换为对应的一氧化碳浓度值,并进行实时显示。
报警单元:在检测到一氧化碳浓度超过预设报警值时触发报警。安瑞得的产品支持自定义报警浓度设置,一氧化碳默认测量范围有0 - 1000ppm、0 - 2000ppm等,可按需选择并设置合适的报警点。具备声光报警功能,探测器有指示灯报警,还可选配防爆声光报警灯(≥95dB),控制器报警声≥75dB,故障/浓度报警有不同声音,LED光报警,能有效提醒人员。数据传输单元:支持多种信号输出方式,探测器有M - BUS两总线/4 - 20mA信号输出,控制器有RS485(Modbus/RTU)、2组继电器开关量、GPRS/NB - IOT/4G(选配)等信号输出方式,可实现与其他系统的对接和数据传输。
在工业场所中的应用案例
石油化工行业济南安瑞得电子有限公司的一氧化碳气体报警系统应用于某炼油厂。该厂存在高温、高压、易燃易爆等危险因素,一氧化碳泄漏风险高。安装的报警系统防爆等级达到Exd IIC T6 Gb,防护等级为IP66,能适应炼油厂恶劣环境。系统通过4 - 20mA信号与该厂的DCS系统对接,实现数据共享和远程监控。当检测到一氧化碳浓度超标时,系统立即声光报警,并联动排风系统,及时排出泄漏气体,保障了生产安全。
冶金行业在一家钢铁厂的高炉车间,有大量一氧化碳产生。安瑞得的气体报警系统安装在车间关键位置。该系统检测精度高、响应快,能实时准确检测一氧化碳浓度。其工作温度范围宽,探测器催化燃烧/红外检测方式可在 - 40℃~ + 70℃环境下稳定工作,适应高炉车间高温环境。系统还支持远程监控功能,通过GPRS实现多终端/多平台异地集中监控,管理人员可随时随地了解车间一氧化碳浓度情况。
选型建议
考虑检测精度、响应时间等性能指标,确保能快速准确检测一氧化碳泄漏。如在精度要求高的环境,可选择安瑞得检测精度更高的型号。
根据工业场所环境,选择合适的防爆等级和防护等级。如在爆炸性危险环境,需选择防爆等级为Exd IIC T6 Gb及以上的产品。
结合实际需求,考虑报警方式、信号输出、远程监控等功能。如需要与其他系统联动,选择支持相应信号输出的产品。
安装建议
安装位置应选在一氧化碳容易积聚且能快速扩散到的地方,如设备附近、通风口处。
按照说明书正确安装探测器和控制器,确保布线规范,避免信号干扰。
安装高度根据一氧化碳比重确定,一氧化碳比重略小于空气,安装高度可距离地面1.5 - 2m。
校准建议
定期校准能保证系统检测精度,建议每半年到一年校准一次。可联系安瑞得厂家付费上门校准,或在厂家技术指导下自行校准。
校准时使用标准浓度的一氧化碳气体,严格按照校准流程操作。
维护建议
定期检查探测器外观是否有损坏,如外壳是否有裂缝、变形等。
清洁探测器传感器,避免灰尘、油污等影响检测性能。
查看系统报警功能是否正常,可通过模拟泄漏方式进行测试。
气体报警器行业发展思考
随着工业的发展,对气体报警系统的性能和功能要求越来越高。未来气体报警器行业将朝着高精度、智能化、网络化方向发展。如采用更先进的传感器技术,提高检测精度和响应速度;实现与物联网、大数据结合,实现智能预警和远程管理。同时,不同行业对气体检测的需求也在不断变化,需要企业不断研发和创新,提供更贴合场景需求的产品和解决方案。济南安瑞得电子有限公司凭借其强大的定制化与系统集成能力,能更好地满足市场多样化的复杂采购需求。


 更新时间:2026-09-16
 点击次数:0

