
工业可燃气体报警器生产厂家一站式气体报警器解决方案服务厂商
全国咨询热线:0531-88972406

 更新时间:2026-09-16
 点击次数:0
在工业生产中,硅烷作为一种重要的工业气体,具有易燃、易爆等危险性,一旦发生泄漏,可能会引发严重的安全事故。济南安瑞得电子有限公司的物联网硅烷气体泄漏报警器,能有效保障工业安全。下面为您详细介绍其原理和工业应用。
济南安瑞得的物联网硅烷气体泄漏报警器主要采用电化学传感器。当硅烷气体接触到传感器时,会在传感器表面发生化学反应,产生与气体浓度成正比的电信号。该报警器配备的传感器检测精度高,对于硅烷气体的检测精度可达 ±5%FS(常规),能及时、准确地感知硅烷气体的泄漏情况。
传感器产生的微弱电信号经报警器内部的电路进行放大、处理和转换,变成标准的电信号,如 4 - 20mA 或 M - BUS 两总线信号。这些信号可通过有线电缆传输到监控中心,也可利用 GPRS/NB - IOT/4G 等无线通讯技术实现远程传输,方便用户在不同地点实时监控。该报警器通讯距离远,能满足大型工业厂区的监测需求。
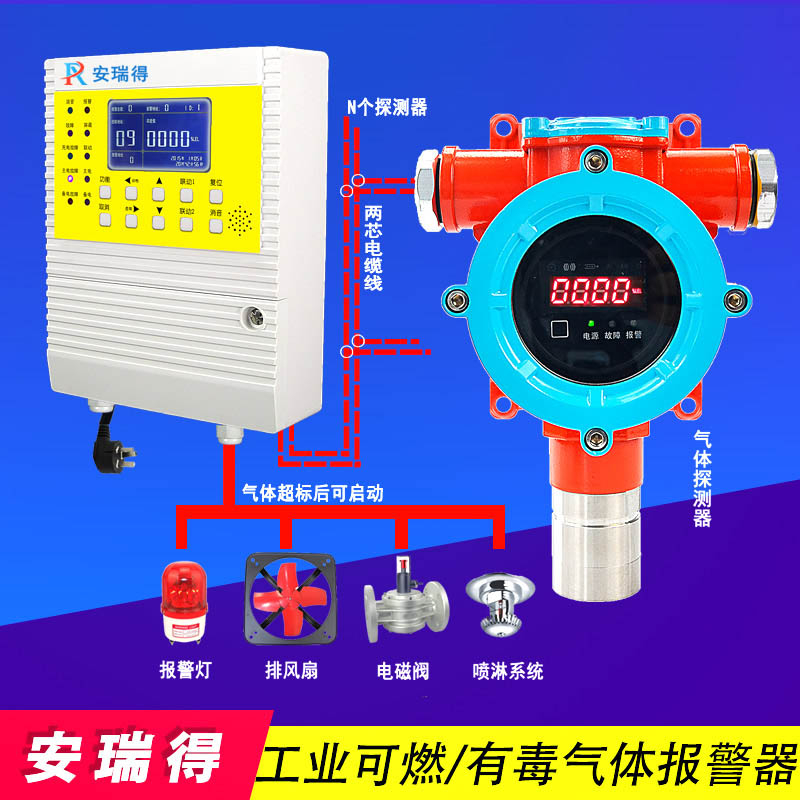
监控中心接收到信号后,会对数据进行分析处理。当硅烷气体浓度超过预设的报警浓度时,报警器会立即发出声光报警信号,探测器的指示灯闪烁报警,还可选配防爆声光报警灯(≥95dB),控制器发出 ≥75dB 的报警声,故障/浓度报警通过不同声音区分,同时伴有 LED 光报警。此外,还能通过无线远程监控功能,实现手机短信、电话、微信公众号、小程序报警通知,以及电脑端局域网本地监控、组态网监控、无线网页监控等,让用户第一时间得知险情。
在半导体芯片制造过程中,硅烷被广泛用于化学气相沉积等工艺。济南安瑞得的报警器防护等级达到 IP66,能抵御芯片制造车间内的灰尘、湿气等影响,确保稳定运行。其防爆等级为 Exd IIC T6 Gb,适配 1 区/2 区高危爆炸环境,可有效防止因硅烷泄漏引发的爆炸事故。同时,报警器响应时间快,可燃气体响应时间 ≤30s,能在硅烷泄漏初期及时报警,保障生产安全和人员生命健康。
太阳能电池片生产中,硅烷是重要的原材料。光伏生产车间面积大,气体泄漏不易察觉。该报警器支持多终端/多平台异地集中监控,通过物联网技术,可实现对整个车间多个监测点的实时监测和集中管理。一旦发生硅烷泄漏,能快速定位泄漏点,便于及时采取措施,减少损失。而且,其具备抗干扰性,能抵御车间内其他设备产生的电磁干扰,确保检测数据的准确性。
化工企业中,硅烷的储存和使用过程存在较大安全风险。该报警器的传感器使用寿命长,催化燃烧式传感器使用寿命可达 3 - 5 年,电化学传感器为 1 - 3 年,减少了频繁更换传感器的成本和工作量。同时,可根据不同化工场景需求自定义报警浓度,支持现场校准,校准简便,能满足化工企业对气体检测设备的严格要求,确保安全生产。
济南安瑞得电子有限公司的物联网硅烷气体泄漏报警器凭借高精度的检测技术、可靠的传输方式和完善的报警功能,在工业硅烷气体检测领域发挥着重要作用,为保障工业生产安全提供了有力支持。

