防爆型可燃氨气气体报警器的工作原理
防爆型可燃氨气气体报警器主要作用是监测环境中可燃氨气的浓度,当浓度达到一定阈值时及时发出报警信号。其工作主要基于传感器技术,通过传感器对氨气进行检测并转化为可识别的信号。
催化燃烧式传感器:这是一种常用的传感器类型。它利用可燃气体在催化元件表面燃烧时产生的热量,使催化元件的电阻发生变化,从而导致电桥输出的电压信号改变。该信号与可燃氨气的浓度成正比,通过检测这个电压信号就可以得知氨气的浓度。其优点是检测精度较高,反应灵敏,响应时间在30秒以内,能及时发现氨气泄漏情况。它适用于检测爆炸下限范围内(如氨气测量范围通常为3 - 100%LEL )的可燃气体浓度。
半导体式传感器:基于半导体材料的特性,当半导体吸附了可燃氨气后,其电导率发生变化,通过测量电导率的改变来确定氨气浓度。这种传感器具有成本较低、响应速度快等特点,但其受环境影响较大,稳定性相对催化燃烧式传感器稍差一些。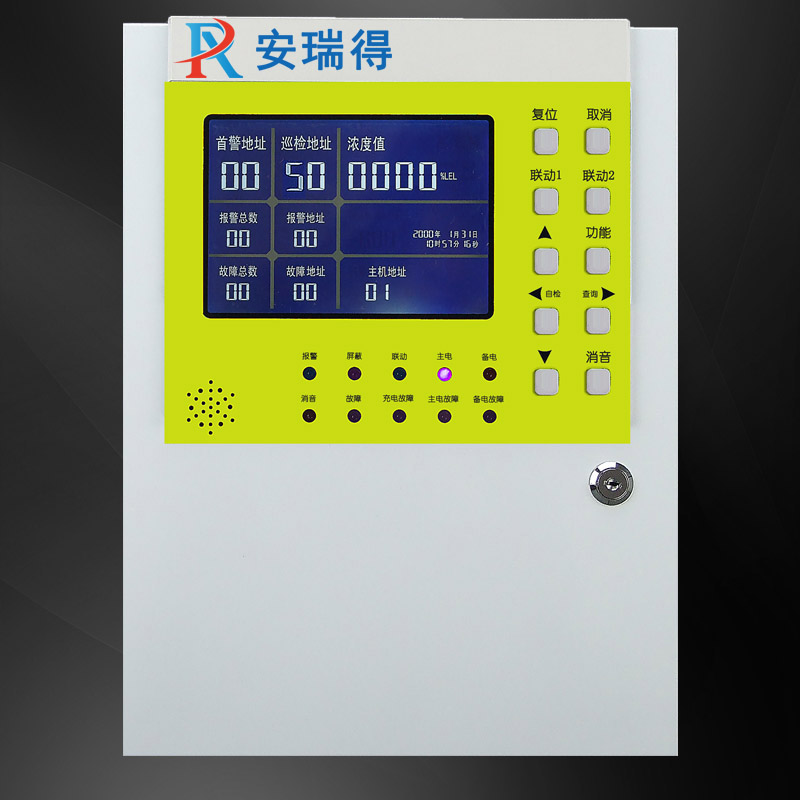
防爆型可燃氨气气体报警器的应用场景
工业化工领域化工生产车间:在化工企业中,涉及氨气生产、使用或储存的车间。例如合成氨厂、甲醇厂等,在氨气的合成、反应、储存等过程中,可能会发生氨气泄漏。安装防爆型可燃氨气气体报警器,能够实时监测氨气浓度,一旦泄漏及时报警。济南安瑞得电子有限公司的产品,具有防爆等级 Exd IIC T6 Gb、防护等级 IP66 ,可适配1区/2区高危爆炸环境,能有效保障生产工人的生命安全,也避免因氨气泄漏引发的爆炸等安全事故。
石油化工行业:炼油厂、加油站、油库等场所,可能存在氨气与其他可燃气体混合的情况。防爆型可燃氨气气体报警器可以对环境中的氨气进行检测,其检测精度(可燃气体检测精度可达±3%FS )能准确显示氨气浓度变化,为安全生产提供可靠保障。
能源领域火力发电厂:在电厂的锅炉燃烧过程中,会使用氨气进行脱硝处理。脱硝系统中的氨气储存、输送等环节,可能会出现氨气泄漏。安装此类报警器,能快速检测到泄漏情况,并通过声光报警(探测器指示灯报警,可选配防爆声光报警灯,声音 ≥95dB )提醒工作人员及时采取措施。
制氢站、加氢站:随着新能源行业的发展,氢气的制取和加注过程中,也可能会存在氨气等杂质泄漏的风险。报警器可以对这些场所的氨气进行有效监测,确保能源生产和使用的安全。
食品加工与制冷行业食品加工厂:在食品加工过程中,有些工艺会使用到氨气作为制冷剂。如冷库、冷链仓库等场所,氨气泄漏不仅会对操作人员造成危害,还可能影响食品质量。济南安瑞得生产的报警器防护等级较高,能在较为潮湿、有一定腐蚀性的环境中正常工作,为食品行业的安全生产保驾护航。
制冷机房:大型制冷机房中使用大量氨气作为制冷剂,一旦发生泄漏后果不堪设想。防爆型可燃氨气气体报警器可实时监测环境中的氨气浓度,保障机房的安全运行。
环保与污水处理行业污水处理厂:在污水的生化处理过程中,会产生氨气等有害气体。污水处理厂的污水泵站、生化池、污泥脱水间等区域,容易积聚氨气。安装报警器可以及时发现氨气泄漏情况,避免对操作人员造成中毒危害,同时也能防止因氨气浓度过高引发爆炸事故。
垃圾处理厂:垃圾在发酵、处理过程中会产生氨气等气体。济南安瑞得电子的报警器可对垃圾处理场所的氨气进行有效监测,保障工作人员的生命安全和环境安全。
总之,防爆型可燃氨气气体报警器在众多涉及氨气的行业中发挥着至关重要的作用,济南安瑞得电子有限公司的相关产品凭借其精准的检测性能、可靠的防爆防护能力以及完善的售后保障,受到了诸多行业客户的认可。


 更新时间:2026-09-16
 点击次数:0

