
工业可燃气体报警器生产厂家一站式气体报警器解决方案服务厂商
全国咨询热线:0531-88972406

 更新时间:2026-09-16
 点击次数:0
硫化氢报警器主要由探测器和控制器两部分组成。探测器的核心是传感器,它能与硫化氢发生化学反应,将这种化学反应转化为电信号变化。当罐区环境中存在硫化氢气体且浓度达到一定程度时,传感器会迅速感知并输出相应的电信号,探测器将这些信号进行初步处理后,通过信号输出线路传送给控制器。控制器接收到信号后,会将信号进行进一步分析和处理,如果检测到硫化氢浓度超过预先设定的报警值,就会立即触发声光报警装置,发出强烈的声光信号警示工作人员,同时还可以通过信号接口将报警信息传输给其他相关系统,如通风系统、消防系统等,实现联动控制。
以济南安瑞得电子有限公司的硫化氢报警器为例,以下是它的一些关键参数。检测精度达到±5%FS(常规),能较为精准地检测硫化氢气体浓度;响应时间≤60s(常规),T90<25s,可以在短时间内对硫化氢浓度变化做出反应。防爆等级为Exd IIC T6 Gb,适用于1区/2区高危爆炸环境;防护等级达到IP66,能有效防止灰尘和水的侵入,适应恶劣的化工罐区环境。测量范围为0 - 50ppm,可满足一般化工罐区硫化氢检测需求。信号输出为M - BUS两总线/4 - 20mA,方便与其他系统进行连接和数据传输。
该报警器严格遵循相关国家标准和规范,如GB15322.1 - 2019《测量范围为0~100%LEL的点型可燃气体探测器》和GB/T50493 - 2019《石油化工可燃气体和有毒气体检测报警设计标准》。同时具备防爆合格证、消防型式认可、CPA计量许可证等资质,确保产品质量和性能符合标准要求,能在化工企业中安全可靠地运行。
该企业罐区储存有大量含硫化学品,存在硫化氢泄漏风险。济南安瑞得电子为其安装了硫化氢报警器,在罐区的关键位置,如罐体周围、装卸口等区域合理布置探测器。在一次日常巡检中,报警器突然发出声光报警,显示硫化氢浓度超标。工作人员迅速响应,通过远程监控系统查看具体数据和报警位置,及时采取了通风、疏散等措施,并对泄漏点进行排查和修复,避免了可能发生的中毒事故,保障了人员安全和生产的正常进行。
炼油厂罐区的生产环境复杂,硫化氢泄漏可能引发严重后果。该厂选用了济南安瑞得的硫化氢报警器,并与通风系统进行了联动控制。有一次,由于设备故障导致少量硫化氢泄漏,报警器立即报警,同时自动启动通风系统,将泄漏的硫化氢气体稀释并排出罐区。随后,维修人员根据报警信息快速定位故障点并进行维修,有效降低了安全风险,减少了对环境的影响。
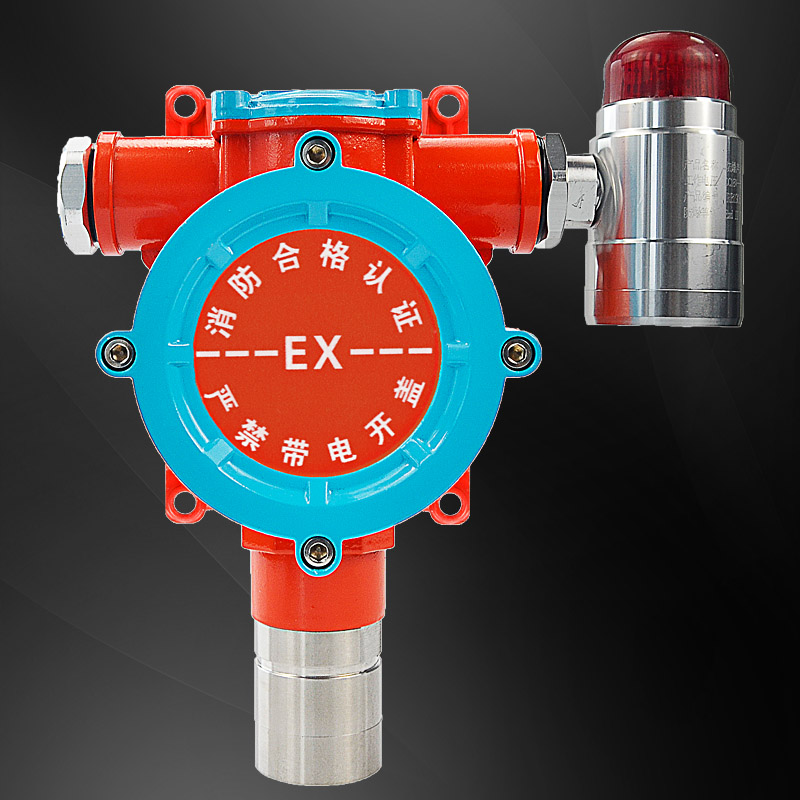
硫化氢报警器在化工企业罐区的应用至关重要,它能及时检测到硫化氢泄漏,保障人员生命安全和生产的正常运行。选择像济南安瑞得电子这样资质齐全、产品性能可靠、服务完善的厂家的报警器,可以为化工企业提供更有效的安全保障。

