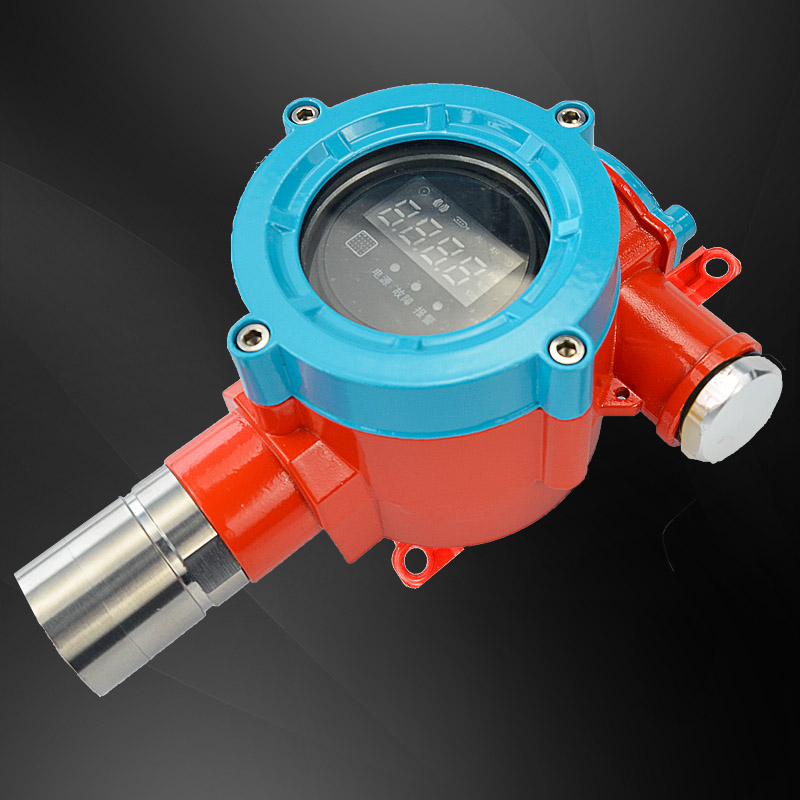
在煤矿开采中,二氧化碳气体泄漏是一个不容忽视的安全隐患。济南安瑞得电子有限公司的煤矿二氧化碳气体泄漏检测仪在保障矿井安全方面发挥着重要作用,以下就该检测仪的工作原理及其在矿井安全中的应用展开介绍。
工作原理
红外吸收原理:大多数煤矿二氧化碳气体泄漏检测仪采用红外吸收原理。其核心在于二氧化碳对特定波长的红外线有强烈的吸收特性。检测仪内有红外光源发射出特定波长的红外线,当含有二氧化碳的气体进入检测气室后,二氧化碳会吸收部分红外线能量,导致红外线强度减弱。通过检测红外线强度的变化,就能根据朗伯 - 比尔定律计算出气体中二氧化碳的浓度。济南安瑞得的该类检测仪检测精度可达±5%FS,能较为准确地测量不同浓度的二氧化碳气体。
电化学原理:部分检测仪采用电化学原理。二氧化碳气体与传感器中的电解液发生化学反应,产生与二氧化碳浓度成正比的电信号。这种原理的特点是响应快,响应时间可在≤60s(常规)内完成,能快速检测到二氧化碳气体泄漏。不过,电化学传感器的使用寿命一般为1 - 3年,厂家直销的济南安瑞得电子有限公司会为客户说明相关情况,并提供后续更换服务。
在矿井安全中的应用
实时监测预警:煤矿井下环境复杂,二氧化碳气体可能因煤炭氧化、人员呼吸等因素不断积聚。济南安瑞得的检测仪能实时监测井下二氧化碳气体浓度。当浓度超过预设的报警浓度值时,如默认报警点可根据气体性质进行设置,检测仪会发出声光报警,探测器指示灯闪烁,并可通过选配的防爆声光报警灯发出≥95dB的警报声,控制器也会发出≥75dB的不同声音提示,LED光闪烁报警,提醒井下人员及时疏散和采取措施。
保障通风系统正常运行:矿井通风系统是保障井下空气质量的关键。检测仪可与通风系统进行联动控制,支持开关量信号输出的它,能根据检测到的二氧化碳浓度自动调节通风设备的运行。当二氧化碳浓度升高时,自动加大通风量,降低二氧化碳浓度;浓度正常时,通风设备维持正常运行,有效节约能源。
安全评估与决策依据:长期的监测数据可用于对矿井安全状况进行评估。济南安瑞得电子有限公司的检测仪可以通过GPRS/NB - IOT/4G物联网传输功能,将数据上传到监控中心,实现多终端、多平台异地集中监控。管理人员可以根据这些数据分析二氧化碳气体浓度的变化趋势,判断矿井内的安全状况,为制定安全开采方案和灾害预防措施提供重要依据。
事故应急救援:在矿井发生灾害事故时,检测仪能帮助救援人员快速了解井下二氧化碳气体浓度分布情况。其防护等级可达IP66,适用于恶劣的矿井环境,即使在充满灰尘、水汽的环境中也能稳定工作。救援人员可以根据检测结果,制定科学合理的救援方案,保障救援工作的安全和高效进行。
总之,济南安瑞得电子有限公司的煤矿二氧化碳气体泄漏检测仪凭借其先进的工作原理和强大的功能,在矿井安全中发挥着不可替代的作用,为煤矿安全生产提供了有力保障。


 更新时间:2026-09-17
 点击次数:0