
工业可燃气体报警器生产厂家一站式气体报警器解决方案服务厂商
全国咨询热线:0531-88972406

 更新时间:2026-09-17
 点击次数:0
在冶金行业中,气体安全是至关重要的。氯丙烯作为一种常见且具有一定危险性的气体,其泄漏可能会导致严重的安全事故和环境污染。济南安瑞得电子有限公司专业服务于气体报警器行业,其生产的氯丙烯报警器在冶金行业发挥着重要作用。下面将详细解析其工作原理及应用优势。
济南安瑞得电子公司的氯丙烯报警器主要基于电化学传感器原理工作。当氯丙烯气体进入报警器的传感器时,会与传感器内的电解质发生化学反应,从而产生与气体浓度成正比的电信号。该电信号经过放大器放大和信号处理电路转换后,转化为可直观读取的数字浓度值显示在报警器的显示屏上。同时,一旦检测到气体浓度达到或超过预设的报警浓度,报警器就会触发声光报警装置,发出响亮的警报声和闪烁的灯光,及时提醒现场人员采取措施。
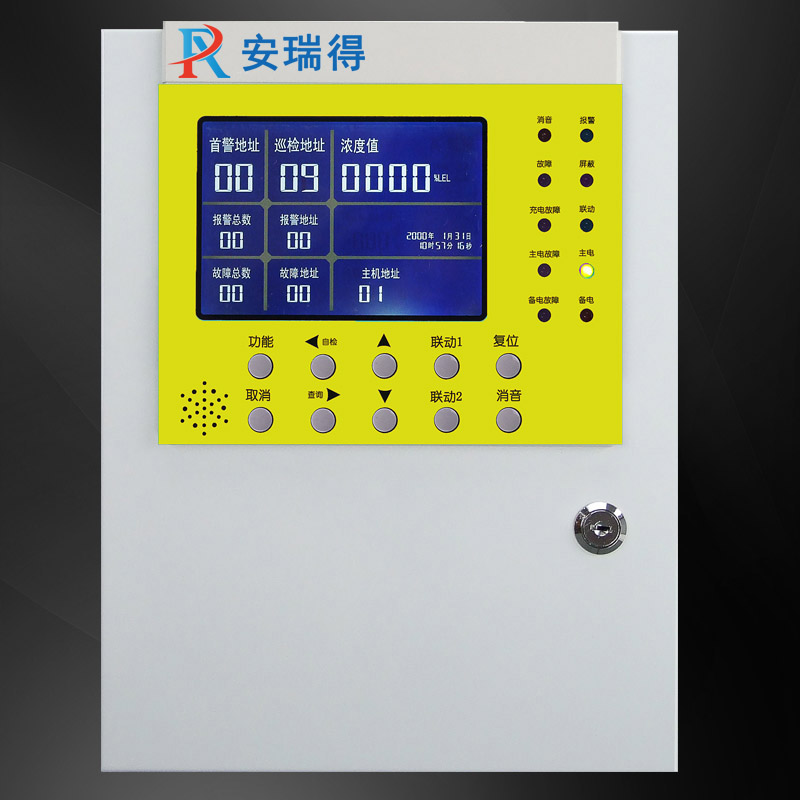
在某大型冶金企业的生产车间,安装了济南安瑞得电子有限公司的氯丙烯报警器。有一次在生产过程中,由于管道老化出现了轻微的氯丙烯泄漏情况。报警器迅速检测到气体浓度的变化,在短短十几秒内就触发了声光报警。车间工作人员及时发现警报,采取了紧急措施,关闭了相关阀门,并对泄漏点进行了维修,避免了可能发生的重大安全事故,保障了生产的正常进行和员工的生命安全。
综上所述,济南安瑞得电子有限公司的氯丙烯报警器以其先进的工作原理和显著的应用优势,为冶金行业的气体安全检测提供了可靠的解决方案。在实际应用中,能够有效预防和应对氯丙烯泄漏等安全隐患,为冶金企业的安全生产保驾护航。

