
工业可燃气体报警器生产厂家一站式气体报警器解决方案服务厂商
全国咨询热线:0531-88972406

 更新时间:2026-09-17
 点击次数:0
在井下受限空间中,一氧化碳是一种极具危险性的气体,它无色、无味、无臭,却能与人体血红蛋白结合,阻碍氧气输送,严重时会危及生命。因此,使用一氧化碳气体浓度检测仪对保障人员安全至关重要。济南安瑞得电子有限公司专注于为各类恶劣、强腐蚀及高危险防爆型环境提供可靠的气体安全检测解决方案,其生产的一氧化碳气体浓度检测仪在井下受限空间发挥着重要作用。
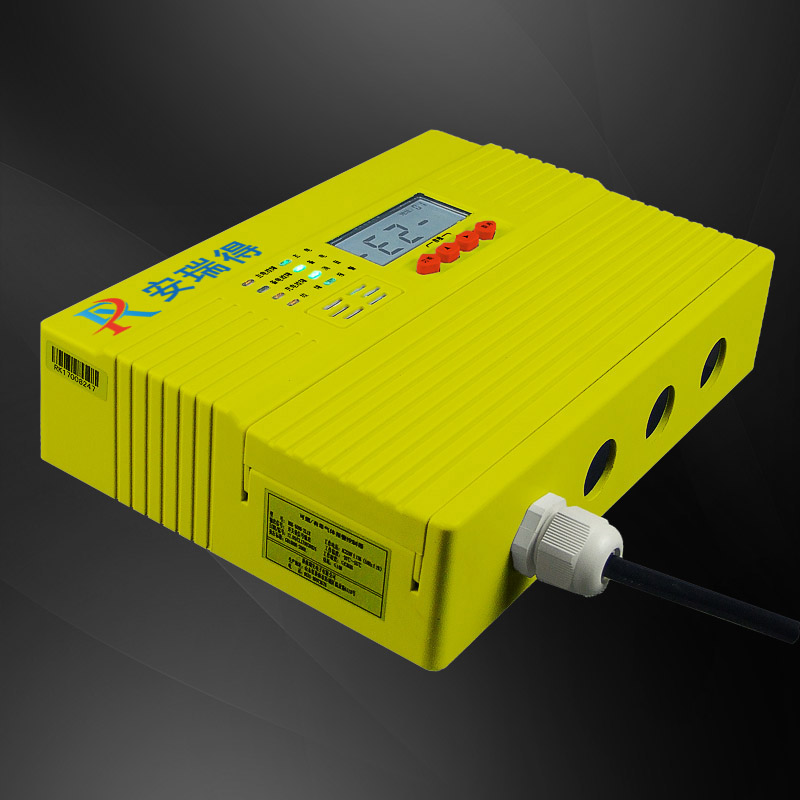
在选择井下受限空间一氧化碳气体浓度检测仪时,要考虑检测精度、响应时间、防爆等级等参数。济南安瑞得的检测仪检测精度高、响应快,防爆等级为Exd IIC T6 Gb,适配井下1区/2区高危爆炸环境,能为井下安全检测提供可靠保障。
安装位置应选择在一氧化碳容易积聚的地方,如巷道底部、通风死角等。同时,要确保检测仪安装牢固,避免受到外力撞击。济南安瑞得可提供专业的安装指导,确保检测仪安装规范,符合GB/T50493 - 2019《石油化工可燃气体和有毒气体检测报警设计标准》等相关要求。
定期对检测仪进行校准,以保证检测结果的准确性。一般建议校准周期为半年到一年。济南安瑞得提供校准服务,也可提供电话视频技术指导,帮助用户进行远程标定。
定期检查检测仪的外观是否有损坏,传感器是否需要更换等。对于电化学传感器,其使用寿命一般为1 - 3年,到期应及时更换。济南安瑞得提供7×24小时售后保障,1小时内响应、24小时出具解决方案,质保期为产品出厂之日起一年(人为及不可抗力除外),让用户无后顾之忧。
随着科技的不断发展,气体报警器行业也在不断进步。未来,井下受限空间一氧化碳气体浓度检测仪将朝着更加智能化、高精度、长寿命的方向发展。济南安瑞得电子有限公司将继续秉持“专注技术 用心服务”的理念,不断提升产品性能,为井下安全提供更可靠的保障。

