在工业和商业领域,气体泄漏可能会带来爆炸、中毒等严重安全事故,因此气体报警器的作用至关重要。济南安瑞得电子有限公司深耕可燃气体报警器领域多年,专注为各类复杂环境提供可靠的气体安全检测解决方案。下面为大家科普固定式可燃气体浓度报警器的工作原理和产品特点。
工作原理
固定式可燃气体浓度报警器主要由探测器和控制器组成。探测器利用气体传感器来检测环境中的可燃气体浓度。常见的传感器类型有催化燃烧式、红外式等。以催化燃烧式传感器为例,其工作原理基于可燃气体在催化元件表面燃烧时产生热量,使元件温度升高,电阻发生变化,通过测量电阻变化来确定可燃气体的浓度。当探测器检测到的气体浓度达到设定的报警值时,会将信号传输给控制器,控制器随即发出声光报警信号,提醒工作人员采取措施。
产品特点
高精度检测:济南安瑞得的气体报警器检测精度高,可燃气体检测精度可达±3%FS。高精度的检测能够及时、准确地发现气体泄漏情况,为安全提供有力保障。例如在石油化工行业,高精度的检测可以避免因微小泄漏而引发的重大安全事故。
快速响应:响应时间上,可燃气体报警器响应时间≤30s ,能迅速对气体泄漏做出反应。在一些危险的工作环境中,如炼油厂、加气站等,快速响应可以为工作人员争取宝贵的逃生和处理时间。
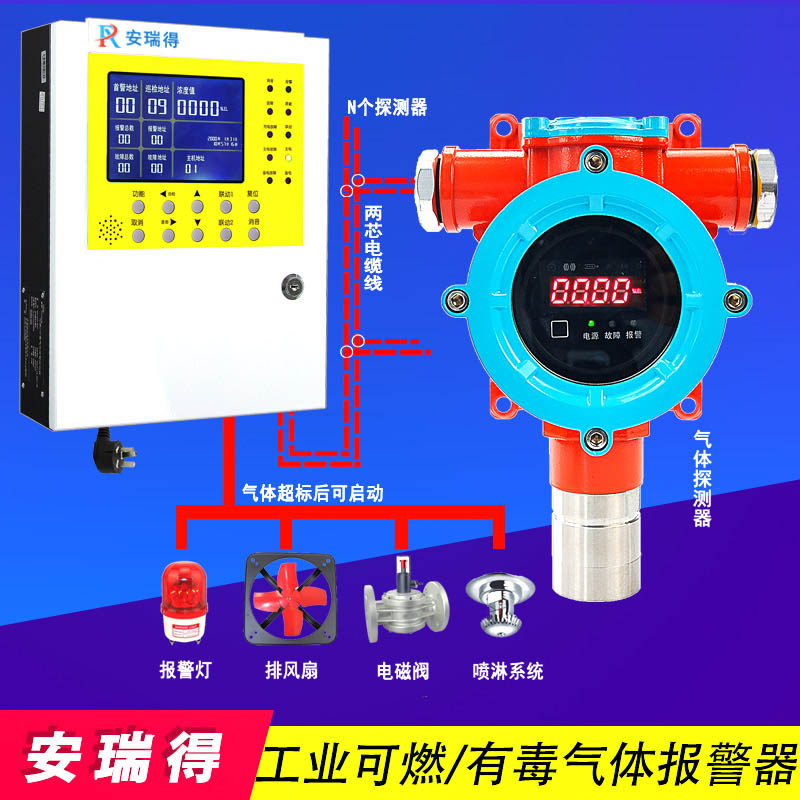
高防爆防护等级:产品具有防爆等级 Exd IIC T6 Gb,能够适配 1 区/2 区高危爆炸环境;防护等级达到 IP66,可有效防止灰尘和水的侵入,适用于高盐雾、高低温等复杂工况,像在矿山、煤化工厂等恶劣环境中也能稳定运行。
宽测量范围:测量范围为 3 - 100%LEL,可满足不同场景下对可燃气体浓度的检测需求。无论是在燃气锅炉房等较低浓度的监测场景,还是在油库等可能出现高浓度泄漏的场景,都能准确检测。
多种信号输出:探测器采用 M - BUS 两总线/4 - 20mA 信号输出,控制器具有 RS485(Modbus/RTU)、2 组继电器开关量等信号输出方式,还可选配 GPRS/NB - IOT/4G 。这种多样化的信号输出方式便于与其他消防 GDS 系统、PLC 系统、DCS 系统实现标准化接口集成对接,实现数据的互通和远程监控。
宽温工作:探测器催化燃烧/红外可在 - 40℃ ~ + 70℃ 环境下工作,特殊的烤漆房环境还可定制耐高温达 + 180℃ 。这使得报警器能够适应不同地区、不同季节的温度变化,保证在各种恶劣气候条件下正常工作。
长使用寿命:传感器采用催化燃烧式的使用寿命为 3 - 5 年,整机质保为产品出厂之日起一年(人为及不可抗力除外)。长使用寿命降低了用户的使用成本,减少了频繁更换设备的麻烦。
自定义报警设置:支持自定义报警浓度设置,可燃气体默认低报 25%LEL、高报 50%LEL 。用户可以根据实际需求灵活调整报警点,提高报警的准确性和适用性。
声光报警与远程监控:探测器有指示灯报警,还可选配防爆声光报警灯(≥95dB);控制器报警声≥75dB ,且故障/浓度报警有不同声音,还有 LED 光报警。同时支持 GPRS/NB - IOT/4G 物联网传输,可实现多终端/多平台异地集中监控,报警自动提醒。在一些大型工厂或多区域的场所,远程监控功能可以让管理人员及时掌握各个区域的气体安全情况。
济南安瑞得电子有限公司凭借其深厚的技术积累和丰富的行业经验,为不同行业的客户提供了性能优越、稳定可靠的气体报警器产品,助力客户打造高效、合规、智能化的气体安全防护体系。


 更新时间:2026-09-17
 点击次数:0

