
工业可燃气体报警器生产厂家一站式气体报警器解决方案服务厂商
全国咨询热线:0531-88972406

 更新时间:2026-09-17
 点击次数:0
在工业生产中,氨制冷机房是常见的场所,而液氨具有一定的危险性,如泄漏可能导致中毒、爆炸等事故。因此,安装液氨气体探测报警器至关重要。济南安瑞得电子有限公司专注于为各类恶劣、强腐蚀及高危险防爆型环境提供可靠的气体安全检测解决方案,其生产的液氨气体探测报警器在氨制冷机房等场景发挥着重要作用。
济南安瑞得电子的部分液氨气体探测报警器采用电化学原理。当液氨气体扩散到传感器上时,在传感器的电极上发生化学反应,产生与氨气浓度成正比的电流信号。然后,报警器对该电流信号进行处理和分析,将其转换为可显示和可识别的浓度值。这种原理的优点是检测精度高,对于有毒气体(如液氨)的检测精度可达±5%FS(常规),能够准确反映氨气的实际浓度。
对于可燃气体部分,如液氨在一定条件下可燃,部分报警器采用催化燃烧原理。当可燃的液氨气体在催化剂的作用下发生燃烧,燃烧产生的热量使传感器的电阻发生变化,通过测量电阻的变化来确定液氨的浓度。其响应时间较快,可燃气体的响应时间≤30s,能快速检测到液氨泄漏情况。
在氨制冷机房中,液氨是制冷系统的重要介质。由于管道、阀门等设备可能出现泄漏情况,安装济南安瑞得电子的液氨气体探测报警器可以实时监测氨气浓度。一旦氨气浓度超过预设的报警浓度(支持自定义可自由设置报警点,液氨可按气体类型定制),报警器会发出声光报警信号(探测器指示灯报警,可选配防爆声光报警灯(≥95dB)),提醒工作人员及时采取措施,避免发生中毒和爆炸事故。
化工企业中涉及液氨的生产、储存和使用环节,如合成氨厂、甲醇厂等。在这些场所,液氨气体探测报警器能够对液氨在各个生产流程中的泄漏情况进行监测,确保生产环境的安全。同时,其具备良好的抗干扰性,能够适应化工企业复杂的电磁环境,准确检测氨气浓度。
在食品加工厂、冷库等需要使用氨制冷系统的场所,安装液氨气体探测报警器可以保障工作人员的安全和食品的质量安全。一旦发生液氨泄漏,报警器能及时报警,并可通过信号输出(探测器:M - BUS两总线/4 - 20mA)与排风系统、声光报警器等消防设施实现联动控制,如启动排风扇将泄漏的氨气排出室外,降低危险程度。
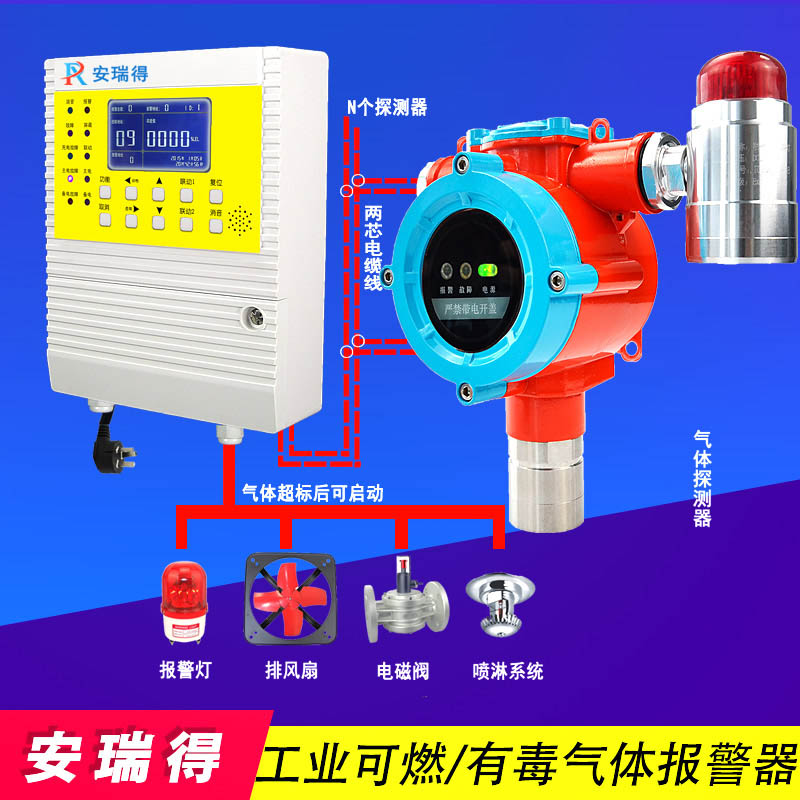
济南安瑞得电子的气体报警器产品具备防爆合格证、消防型式认可、CPA计量许可证等,产品符合国标GB15322.1 - 2019、GB/T50493 - 2019等相关标准。
一般来说,建议每半年进行一次校准,以确保检测精度。但在实际使用中,可根据使用环境和频率进行适当调整。
可以,产品支持GPRS/NB - IOT/4G物联网传输,可实现多终端/多平台异地集中监控,报警自动提醒。
可以,产品资质认证齐全,符合相关消防标准和要求,可协助企业通过消防验收。
探测器防爆等级为Exd IIC T6 Gb,适配1区/2区高危爆炸环境。
电化学式传感器寿命一般为1 - 3年,不同类型的传感器寿命有所差异。
提供7×24小时售后保障,1小时内响应、24小时出具解决方案。
质保期为产品出厂之日起一年(人为及不可抗力除外)。
公司提供安装调试服务,包括项目前期布点数量及布点图设计、中期施工接线规划、远程指导现场调试等。
提供4 - 20mA、modbus、RS485等信号有线通讯的产品,可与其他消防GDS系统、PLC系统、DCS系统实现标准化接口集成对接。

