
工业可燃气体报警器生产厂家一站式气体报警器解决方案服务厂商
全国咨询热线:0531-88972406

 更新时间:2026-09-18
 点击次数:0
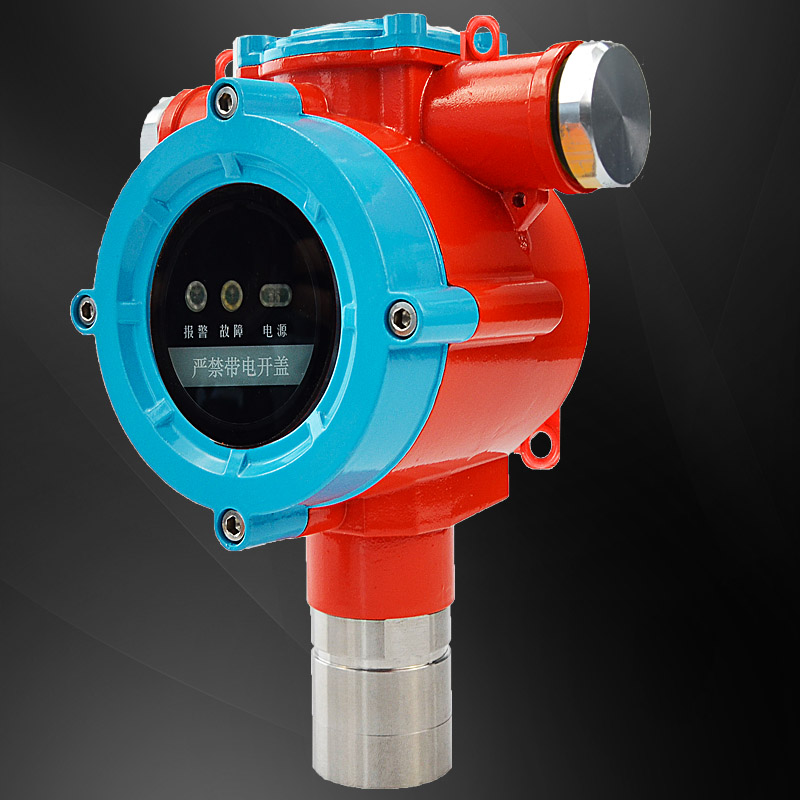
在检测三氯化磷气体时,常用的气体检测报警仪采用电化学传感器原理。济南安瑞得电子有限公司生产的此类报警仪,传感器内有电极,三氯化磷气体进入传感器后,在电极表面发生化学反应,产生与气体浓度成正比的电流信号。仪器将电流信号进行处理和转换,最终显示出三氯化磷的浓度值。
当浓度达到设定的报警值时,报警仪会通过声光报警模块发出警报。报警器的声光报警功能表现出色,探测器指示灯报警,还可选配防爆声光报警灯(≥95dB);控制器报警声≥75dB,故障/浓度报警有不同声音,还有LED光报警,能及时提醒工作人员。
检测精度方面,该报警仪检测有毒气体精度可达±5%FS(常规),能够较为准确地检测出三氯化磷的浓度。响应时间上,对于有毒气体≤60s(常规),T90<25s,能快速响应气体浓度变化,让工作人员第一时间得知气体泄漏情况。
钢铁厂属于高危爆炸环境,该报警仪防爆等级达到Exd IIC T6 Gb,适配1区/2区高危爆炸环境,能有效防止因仪器本身产生的火花引发爆炸。防护等级方面,探测器达到IP66,可有效防止灰尘进入和水的侵入,适应钢铁厂较为恶劣的工作环境。
测量范围方面,该仪器能满足特定需求,可检测的有毒气体浓度范围合理。信号输出上,探测器采用M - BUS两总线/4 - 20mA;控制器为RS485(Modbus/RTU)、2 组继电器开关量、GPRS/NB - IOT/4G(选配),方便与其他设备进行连接和数据传输,实现集中监控与管理。
工作温度范围宽泛,探测器电化学类型适用于 - 20℃~ + 50℃,能适应钢铁厂不同季节和生产环节的温度变化。传感器使用寿命方面,电化学式传感器为1 - 3年,整体较为耐用。
报警浓度支持自定义,可自由设置报警点,能根据钢铁厂的实际安全需求进行灵活调整。同时,支持GPRS/NB - IOT/4G物联网传输,可实现多终端/多平台异地集中监控,报警自动提醒,便于管理人员及时掌握现场情况。
三氯化磷是有毒气体,泄漏会对工作人员的生命安全造成威胁。济南安瑞得的气体检测报警仪能实时监测气体浓度,一旦超标及时报警,避免员工接触有毒气体,降低中毒事故的发生概率,为钢铁厂的安全生产提供有力保障。
产品符合国家标准GB15322.1 - 2019、GB/T50493 - 2019等相关要求,具备防爆合格证、消防型式认可、CPA计量许可证等资质认证,能满足钢铁厂在消防验收、安监合规等方面的要求。
厂家直销省去中间环节,可根据采购量提供定制化报价,相比一些国际品牌,在保证产品质量和性能的前提下,具有更高的性价比,能为钢铁厂节省采购成本。
济南安瑞得电子有限公司具备强大的定制化与系统集成能力,可根据钢铁厂的具体需求,定制传感器、通讯方式、安装方式及系统解决方案,产品可与其他消防GDS系统、PLC系统、DCS系统实现标准化接口集成对接,还能与排风系统、声光报警器、喷淋系统等消防设施联动控制,提高安全防护的整体效能。
公司提供7×24小时售后保障,1小时内响应、24小时出具解决方案,质保期为产品出厂之日起一年(人为及不可抗力除外)。当报警仪出现故障时,能及时得到专业的维修和技术支持,减少对生产的影响。
总之,济南安瑞得电子有限公司的三氯化磷气体检测报警仪以其先进的工作原理和诸多应用优势,能为钢铁厂的气体安全检测提供可靠的解决方案。

