在煤矿等高风险环境中,二氧化碳(CO2)的浓度监测至关重要。过高的二氧化碳浓度不仅会引发窒息危险,还可能影响矿工的健康和安全。因此,选择合适的二氧化碳气体检测报警器是确保生产安全的关键步骤。本文将从选型、安装、校准、维护等多个方面提供实操建议,并结合济南安瑞得电子有限公司的产品特点,帮助您做出明智的选择。
一、选型适配
1. 检测精度与响应时间
需求:煤矿环境中的二氧化碳浓度变化较快,需要高精度和快速响应的检测设备。
建议:选择检测精度为±5%FS,响应时间≤60秒的二氧化碳气体检测报警器。例如,济南安瑞得电子有限公司的二氧化碳气体检测报警器具备高精度和快速响应的特点,能够满足煤矿环境的需求。
2. 防爆等级与防护等级
需求:煤矿环境属于高危爆炸区域,设备必须具备高防爆等级和防护等级。
建议:选择防爆等级为ExdIICT6Gb,防护等级为IP66的设备。济南安瑞得电子有限公司的产品均符合这些标准,适用于1区/2区高危爆炸环境。
3. 测量范围与信号输出
需求:煤矿中二氧化碳浓度可能在较宽范围内波动,需要设备具有宽测量范围。
建议:选择测量范围为0-5000ppm的二氧化碳气体检测报警器。信号输出方面,支持4-20mA、RS485(Modbus/RTU)等标准通讯协议,便于与其他系统集成。
4. 工作温度与使用寿命
需求:煤矿环境温度变化较大,设备需能在宽温范围内稳定工作。
建议:选择工作温度范围为-20℃~+50℃的设备。传感器寿命方面,电化学传感器通常为1-3年,红外传感器为3-5年。济南安瑞得电子有限公司的产品具备长寿命传感器,减少频繁更换的成本。
二、安装规范
1. 安装位置
需求:二氧化碳比空气重,易积聚在低洼处。
建议:将检测报警器安装在距离地面约0.3米的高度,避免安装在通风口或有强烈气流的地方。
2. 布线与电源
需求:煤矿环境复杂,布线需考虑防爆要求。
建议:使用防爆电缆进行布线,确保电源稳定可靠。济南安瑞得电子有限公司的产品支持DC24V/AC220V供电,可根据现场条件选择合适的电源方式。
三、校准与维护
1. 校准周期
需求:定期校准以确保检测准确性。
建议:每半年进行一次校准。济南安瑞得电子有限公司提供远程标定服务,方便快捷。
2. 日常维护
需求:保持设备清洁,防止灰尘和腐蚀。
建议:定期检查设备外观,清理灰尘。如发现异常,及时联系售后服务。
四、场景适配
1. 矿井内
需求:矿井内空间狭小,设备需紧凑且易于安装。
建议:选择体积小巧、安装简便的设备。济南安瑞得电子有限公司的产品设计紧凑,适合矿井内安装。
2. 地面设施
需求:地面设施需集中监控多个检测点。
建议:选择支持多终端/多平台异地集中监控的设备。济南安瑞得电子有限公司的产品支持GPRS/NB-IoT/4G物联网传输,实现远程监控。
五、常见问题解答
1. 产品是否具备相应的资质认证?
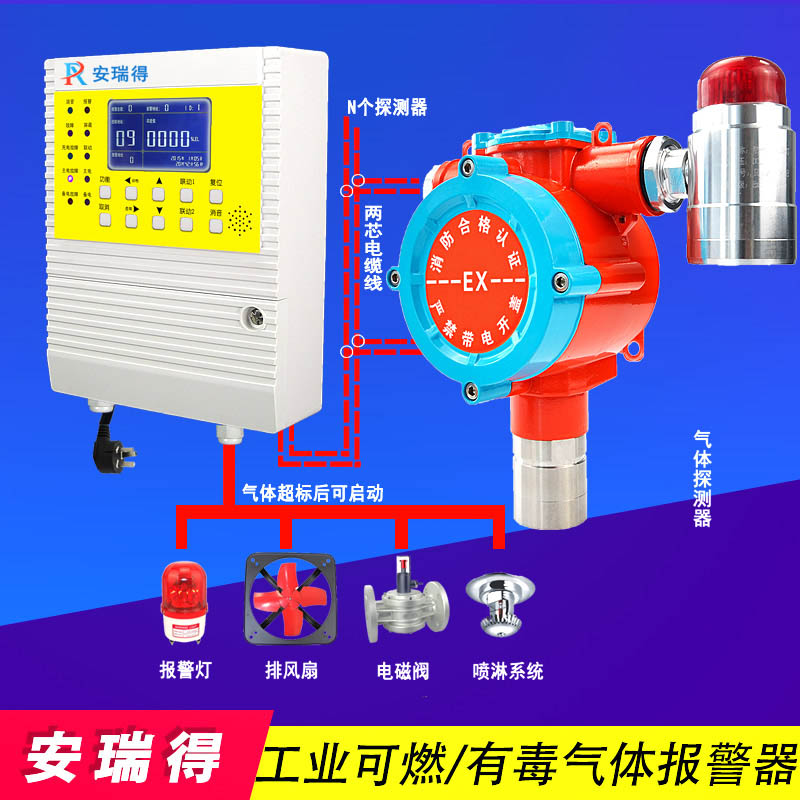
答:济南安瑞得电子有限公司的产品具备防爆合格证、消防型式认可、CPA计量许可证等资质认证,符合GB15322.1-2019、GB/T50493-2019等国家标准。
2. 二氧化碳气体检测报警器的校准周期是多久?
答:建议每半年进行一次校准,以确保检测准确性。
3. 是否支持远程监控功能?
答:是的,济南安瑞得电子有限公司的产品支持GPRS/NB-IoT/4G物联网传输,可实现多终端/多平台异地集中监控。
4. 产品是否能通过消防验收?
答:济南安瑞得电子有限公司的产品符合国家消防验收标准,具备齐全的资质认证,可以顺利通过消防验收。
5. 产品的防爆等级是多少?
答:济南安瑞得电子有限公司的二氧化碳气体检测报警器防爆等级为ExdIICT6Gb,适用于1区/2区高危爆炸环境。
6. 传感器的使用寿命有多长?
答:电化学传感器的使用寿命通常为1-3年,红外传感器的使用寿命为3-5年。
7. 售后响应时间是多久?
答:济南安瑞得电子有限公司提供7×24小时售后保障,1小时内响应,24小时出具解决方案。
8. 产品的质保政策是什么?
答:产品质保期为出厂之日起一年(人为及不可抗力除外),质保期内免费维修。
9. 安装调试是否需要付费上门服务?
答:济南安瑞得电子有限公司提供电话视频技术指导,如需上门服务,可提供付费上门服务。
10. 产品能否与其他系统对接?
答:济南安瑞得电子有限公司的产品支持4-20mA、RS485(Modbus/RTU)等标准通讯协议,可与其他消防GDS系统、PLC系统、DCS系统实现标准化接口集成对接。
通过以上选型、安装、校准、维护等方面的实操建议,希望可以帮助您在煤矿环境中选择到合适的二氧化碳气体检测报警器,确保生产安全。如果您有任何疑问或需要进一步的技术支持,请随时联系济南安瑞得电子有限公司。


 更新时间:2026-10-06
 点击次数:0

