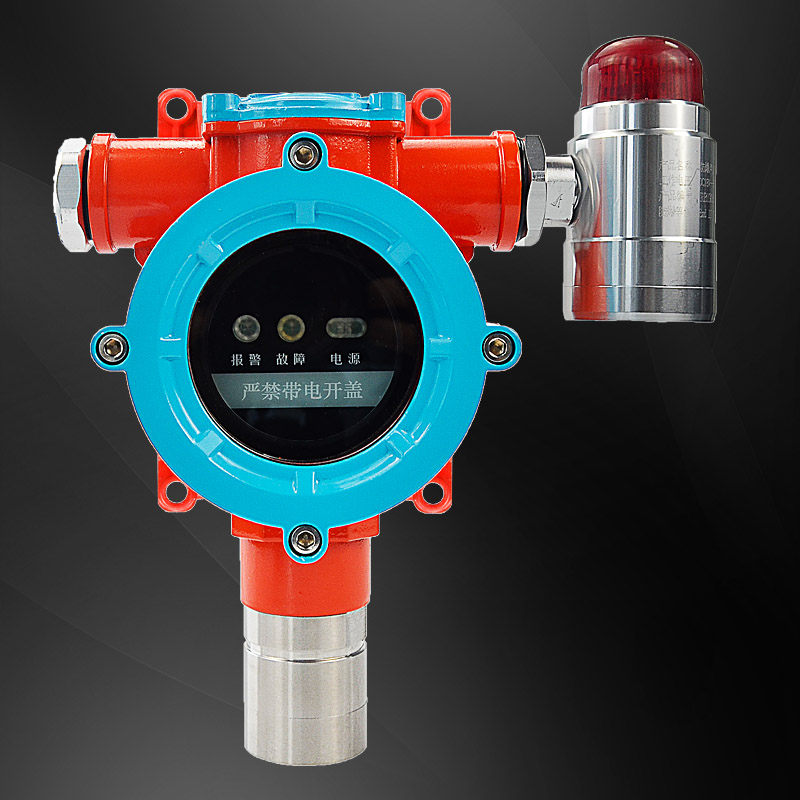
在冶金行业中,一氧化碳(CO)是一种常见的有害气体,其浓度超标可能会导致严重的中毒事故。因此,选择合适的气体报警器对于保障人员安全和生产稳定至关重要。本文将结合济南安瑞得电子有限公司的产品参数和实际应用案例,为您提供一份详细的选型、安装、校准及维护指南。
1. 选型要点
1.1 检测精度与响应时间
检测精度:有毒气体如CO的检测精度应达到±5%FS。
响应时间:T90响应时间应小于60秒,以确保及时发现泄漏。
1.2 防爆等级与防护等级
防爆等级:ExdIICT6Gb,适用于1区/2区高危爆炸环境。
防护等级:IP66,适用于恶劣的工业环境,具有良好的防水防尘性能。
1.3 测量范围与信号输出
测量范围:0-1000ppm或0-2000ppm,根据具体需求选择。
信号输出:支持4-20mA、RS485(Modbus/RTU)、GPRS/NB-IoT/4G等通讯方式,便于系统集成和远程监控。
1.4 工作温度与使用寿命
工作温度:电化学传感器的工作温度范围为-20℃~+50℃。
使用寿命:电化学传感器的寿命一般为1-3年,需定期更换。
2. 安装规范
2.1 安装位置
高度:通常安装在离地面1.5米左右的位置,以便于操作和维护。
距离:探测器与潜在泄漏源的距离不应超过5米,以确保快速响应。
2.2 布线要求
电缆:使用符合国家标准的防爆电缆,确保电气安全。
接线:按照产品说明书进行接线,避免短路和接触不良。
2.3 环境条件
温度:避免极端温度环境,特别是高温区域。
湿度:保持适当的湿度,防止水分进入设备内部。
3. 校准与维护
3.1 校准周期
周期:建议每6个月进行一次校准,以确保检测精度。
方法:使用标准气体进行标定,可以联系济南安瑞得电子有限公司的技术人员进行指导。
3.2 日常维护
清洁:定期清理探测器表面灰尘,保持通风良好。
检查:定期检查设备的电源和信号连接是否正常,及时处理故障。
4. 场景适配
4.1 冶金车间
特点:高温、高粉尘、强腐蚀性气体。
解决方案:选用耐高温、防尘、防腐蚀的探测器,并配备声光报警装置。
4.2 炼钢炉区
特点:高浓度CO,易发生泄漏。
解决方案:布置多点监测,采用无线传输技术,实现集中监控。
4.3 仓库与储罐区
特点:密闭空间,通风不良。
解决方案:安装固定式探测器,并配置联动排风系统,确保空气流通。
5. FAQ
5.1 产品需要哪些资质认证?
产品需要具备防爆合格证、消防型式认可、CPA计量许可证等资质认证,符合GB15322.1-2019、GB/T50493-2019等国家标准。
5.2 气体报警器的校准周期是多久?
建议每6个月进行一次校准,以确保检测精度。
5.3 是否支持远程监控功能?
支持GPRS/NB-IOT/4G物联网传输,可实现多终端/多平台异地集中监控。
5.4 如何通过消防验收?
产品必须具备防爆合格证、消防型式认可等资质认证,并符合GB15322.1-2019、GB/T50493-2019等相关标准。
5.5 产品的防爆等级是多少?
产品的防爆等级为ExdIICT6Gb,适用于1区/2区高危爆炸环境。
5.6 传感器的使用寿命是多久?
电化学传感器的使用寿命一般为1-3年,需定期更换。
5.7 售后服务响应时间是多久?
提供7×24小时售后保障,1小时内响应,24小时出具解决方案。
5.8 产品的质保政策是什么?
产品质保期为出厂之日起一年(人为及不可抗力除外)。
5.9 安装调试是否提供技术支持?
提供电话视频技术指导、远程标定、远程升级、远程故障诊断等全方位技术服务。
5.10 产品能否与现有系统对接?
产品支持4-20mA、modbus、RS485等信号有线通讯,可与其他消防GDS系统、PLC系统、DCS系统实现标准化接口集成对接。
6. 结语
选择合适的一氧化碳气体报警器是保障冶金行业安全生产的重要环节。济南安瑞得电子有限公司凭借多年的技术积累和丰富的行业经验,能够为客户提供高效、可靠、智能化的气体安全检测解决方案。如果您有任何疑问或需求,请随时联系我们,我们将竭诚为您服务。


 更新时间:2026-10-13
 点击次数:0