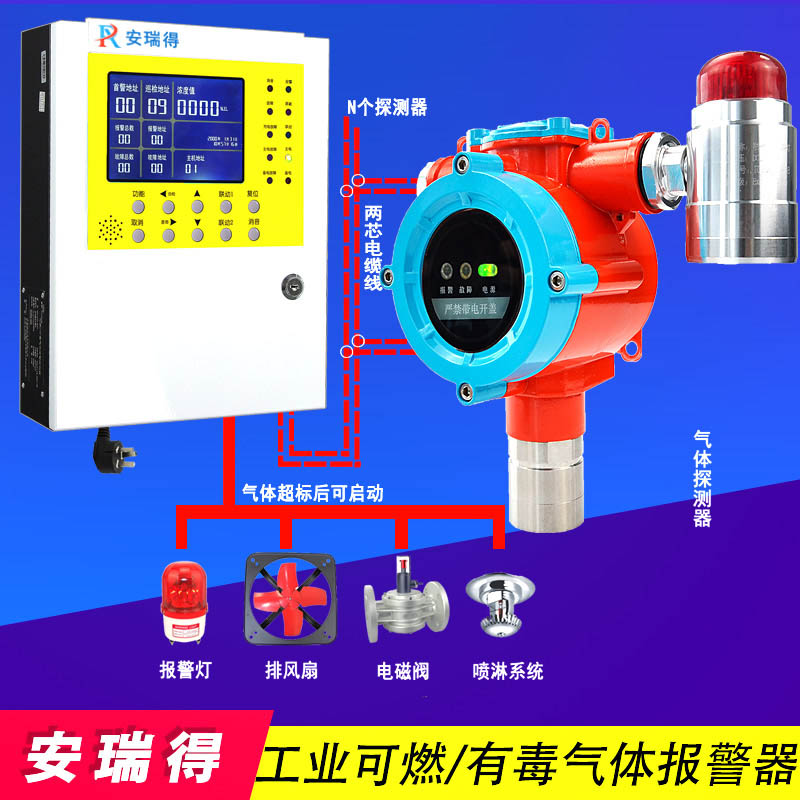
一、前言
钢铁厂作为高能耗、高排放的工业环境,其生产过程中会产生大量的二氧化碳(CO2)。为了确保工作环境的安全和员工健康,安装可靠的二氧化碳气体浓度报警器至关重要。本文将结合济南安瑞得电子有限公司的产品特性,为您提供详细的选型、安装、校准及维护建议。
二、产品核心参数
检测精度
可燃气体:±3%FS
有毒气体:±5%FS(常规)
响应时间
可燃气体:≤30s
有毒气体:≤60s(常规);T90<25s
防爆等级
ExdIICT6Gb/ExdbIICT6Gb
便携式补充:ExdibIICT3Gb/ExiaIIBT4Ga/ExdbibIIBT4Gb
防护等级
探测器:IP66
控制器:IP30
便携式:IP65/IP66
测量范围
二氧化碳:0-5000ppm(可根据需求定制更高量程)
信号输出
探测器:M-BUS两总线/4-20mA
控制器:RS485(Modbus/RTU)、2组继电器开关量、GPRS/NB-IOT/4G(选配)
工作温度
探测器:-20℃~+50℃
控制器:-20℃~+55℃/0℃~+40℃
便携式:-25℃~+55℃/-40℃~+70℃
使用寿命
传感器:电化学式1-3年
整机质保:出厂之日起1年
报警浓度设置
支持自定义:可自由设置报警点,二氧化碳默认低报5000ppm、高报10000ppm
声光报警
探测器:指示灯报警,可选配防爆声光报警灯(≥95dB)
控制器:≥75dB,故障/浓度报警不同声音,LED光报警
便携式:声+光+震动报警(70dB≤报警声≤115dB)
远程监控
支持GPRS/NB-IOT/4G物联网传输,多终端/多平台异地集中监控,报警自动提醒
三、选型建议
1. 根据应用场景选择合适的测量范围
钢铁厂内不同区域的二氧化碳浓度差异较大,需要根据实际需求选择合适的测量范围。例如,生产车间、仓库等区域可能需要较高的测量范围(如0-5000ppm),而办公室或休息区则可以选择较低的测量范围(如0-2000ppm)。
2. 考虑防爆和防护等级
钢铁厂属于易燃易爆环境,选择具备高防爆等级(如ExdIICT6Gb)和高防护等级(如IP66)的气体报警器是必要的。这可以确保设备在恶劣环境下长期稳定运行。
3. 选择合适的信号输出方式
根据钢铁厂现有的控制系统(如DCS、PLC等),选择合适的信号输出方式(如4-20mA、Modbus、RS485等)。这样可以方便地与现有系统集成,实现数据共享和联动控制。
4. 考虑远程监控功能
选择支持远程监控功能的气体报警器,可以通过手机APP、电脑端等多种方式进行实时监控,及时发现并处理异常情况。
四、安装规范
1. 安装位置
高度:一般安装在距离地面1.5米左右的位置,以确保检测效果。
避免干扰:远离强电磁场、高温、高湿等环境,以免影响检测精度。
2. 安装间距
探测器间距:根据GB/T50493-2019《石油化工可燃气体和有毒气体检测报警设计标准》的要求,探测器之间的间距不宜超过10米。
3. 电源和布线
电源:确保供电电压稳定,符合设备要求。
布线:采用屏蔽电缆进行布线,减少电磁干扰。
五、校准与维护
1. 校准周期
定期校准:建议每半年进行一次校准,确保检测精度。
零点校准:每次开机时进行零点校准,确保设备正常运行。
2. 维护保养
清洁:定期清理探测器表面的灰尘和污垢,保持传感器清洁。
检查:定期检查线路连接是否牢固,有无破损。
更换:传感器达到使用寿命后应及时更换,确保检测准确性。
六、常见问题解答
Q: 二氧化碳气体报警器需要哪些资质认证?
A: 二氧化碳气体报警器需要具备以下资质认证:
防爆合格证
消防型式认可
CPA计量许可证
符合国标GB15322.1-2019、GB/T50493-2019
防爆等级Exd IIC T6 Gb
防护等级IP66
Q: 二氧化碳气体报警器的校准周期是多少?
A: 建议每半年进行一次校准,以确保检测精度。
Q: 是否支持远程监控?
A: 支持GPRS/NB-IOT/4G物联网传输,多终端/多平台异地集中监控,报警自动提醒。
Q: 如何通过消防验收?
A: 产品需具备防爆合格证、消防型式认可、CPA计量许可证等相关资质,并符合GB15322.1-2019、GB/T50493-2019等国家标准。
Q: 二氧化碳气体报警器的防爆等级是多少?
A: 二氧化碳气体报警器的防爆等级为ExdIICT6Gb。
Q: 传感器的使用寿命是多少?
A: 电化学式传感器的使用寿命为1-3年。
Q: 售后响应时间是多久?
A: 提供7×24小时售后保障,1小时内响应、24小时出具解决方案。
Q: 质保政策是怎样的?
A: 质保期为产品出厂之日起一年(人为及不可抗力除外)。
Q: 安装调试服务如何提供?
A: 提供电话视频技术指导、远程标定、远程升级、远程故障诊断等全方位技术服务。
Q: 系统对接支持哪些协议?
A: 支持4-20mA、Modbus、RS485等信号有线通讯,以及LoRa/NB-IoT、GPRS、4G等无线物联网云平台通讯。
七、总结
济南安瑞得电子有限公司提供的二氧化碳气体报警器具有高精度、长寿命、低误报、抗干扰等特点,能够满足钢铁厂复杂工况下的安全检测需求。通过合理的选型、规范的安装、定期的校准与维护,可以有效保障钢铁厂的安全生产。如有任何疑问或需求,请随时联系我们的专业团队,我们将为您提供一站式解决方案。


 更新时间:2026-11-23
 点击次数:0